PL
Precyzja Odlewy z żeliwa sferoidalnego : Co decyduje o wysłaniu partii
Obudowa sprężarki może posiadać doskonały certyfikat materiałowy i mimo to zostać złomowana w centrum obróbczym. Ocena była prawidłowa, guzkowatość była właściwa, a odlew nadal był niewłaściwą częścią.
Ta luka między odlewem zgodnym z wymaganiami a odlewem nadającym się do użytku to moment, w którym wygrywa się lub przegrywa większość projektów z żeliwa sferoidalnego. Oferta zwykle zawiera trzy liczby: gatunek, wagę i cenę za kilogram. Żaden z nich nie decyduje o powodzeniu projektu. Decyduje o tym, czy grubość ścianki pozostaje zgodna z rysunkiem, czy naddatek na obróbkę jest spójny w przypadku każdej części i czy pierwsze ustawienie uchwytu generuje części zamiast raportu złomu.
Zatem użytecznym pytaniem nie jest to, która odlewnia jest najtańsza. Zależy to od tego, która odlewnia może wykonać trzy lub cztery funkcje, od których zależy Twój proces obróbki, w faktycznie zamawianej ilości. Z tego wynika wszystko poniżej.
Co właściwie oznacza precyzja w żeliwie sferoidalnym
Precyzja is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Kontrola metalurgiczna: sferoidalność wynosząca około 85 procent lub więcej w interesującym Cię przekroju, stabilna liczba guzków i stosunek ferrytu do perlitu odpowiadający zakresowi twardości na rysunku.
- Kontrola wymiarowa: powtarzalne położenie obrabianych powierzchni względem wybranego punktu odniesienia, a nie tylko duża tolerancja długości całkowitej.
- Solidność wewnętrzna: brak porowatości skurczowej w sekcjach przenoszących obciążenie, utrzymujących ciśnienie lub poddawanych wierceniu i gwintowaniu.
W drugiej i trzeciej warstwie cytaty się różnią. Dwie odlewnie mogą wycenić 500-7 i obie odlewają czyste żelazo, a mimo to dostarczają części, które zachowują się inaczej na linii obróbczej, ponieważ jedna kontroluje grubość skorupy cienkościennego cylindra, a druga traktuje ją jako zmienną, która sama się rozwiązuje.
Nie kupujesz żelaza na kilogramy. Kupujesz odległość między powierzchnią odlewu a pierwszym cięciem, które wykonuje Twój mechanik.
Wybierz stopień po zmierzeniu przekroju
Opublikowane właściwości pochodzą ze standardowych pasków testowych, a nie z Twojej części. Rozmiar przekroju określa, jak wolno metal się ochładza, a szybkość chłodzenia określa, ile perlitu trafia do osnowy. Dlatego gatunek wybrany z arkusza danych może zachowywać się inaczej po odlaniu go w piaście 60 mm.
| Klasa ISO 1083 | Odpowiednik ASTM A536 | Wytrzymałość na rozciąganie | Wydajność 0,2%. | Wydłużenie | Typowe części |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Korpusy pomp, obudowy zaworów, pokrywy |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Gniazda łożysk, gniazda wirników, skrzynie korbowe |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Podstawy maszyn, kolumny, wsporniki obciążeniowe |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Płytki i prowadnice wrażliwe na zużycie |
Następują dwie konsekwencje. Jeśli sekcja ciężka wymaga 600-3, spodziewaj się rozmowy na temat dodawania stopów lub obróbki cieplnej, ponieważ sama sekcja działa przeciwko celowi. A wydłużenie to liczba, którą kupujący zwykle pomijają; często jest to ten, który przewiduje zachowanie odlewu pod wpływem wtłaczania lub cyklu termicznego.
Piasek powlekany, piasek żywiczny, piasek zielony: dopasuj proces do cechy
Trasa formowania określa osiągalną tolerancję, wykończenie powierzchni i koszt oprzyrządowania przed pierwszym wylaniem. Późny wybór jest kosztowny, ponieważ zmiana trasy zwykle oznacza nowe wzorce.
- Zielony piasek: najniższy koszt wzoru i dobra ekonomika w przypadku średnich i dużych części w stałej objętości; cienkie ścianki i ostre rdzenie wewnętrzne wymagają dodatkowego naddatku.
- Piasek związany żywicą (bez wypalania): solidny szlif pośredni dla średnich partii, o lepszej stabilności wymiarowej niż piasek świeży i elastycznym oprzyrządowaniu.
- Piasek powlekany (łuska): typowy wybór do cienkościennych części o wysokiej powtarzalności, takich jak cylindry sprężarek, gdzie konsystencja ścian ma większe znaczenie niż cena wzoru.
- Obróbka cieplna: nie proces formowania, ale część tej samej decyzji, ponieważ normalizacja lub odprężanie zmienia zarówno twardość, jak i zachowanie wymiarowe po obróbce.
Twierdzenia dotyczące tolerancji wymagają klasy, a nie przymiotnika. Dostawca, który twierdzi, że „utrzymujemy jeden milimetr”, opisuje jedną cechę. Zapytaj, jaki stopień tolerancji ma zastosowanie do konkretnego elementu, na którym znajduje się Twoje urządzenie.
Gdzie te odlewy znajdują się wewnątrz gotowej maszyny
Części najłatwiej jest określić na podstawie zadania, jakie wykonują, ponieważ w ten sposób w pierwszej kolejności zapisywane są kryteria akceptacji.
Odlewy kompresorów
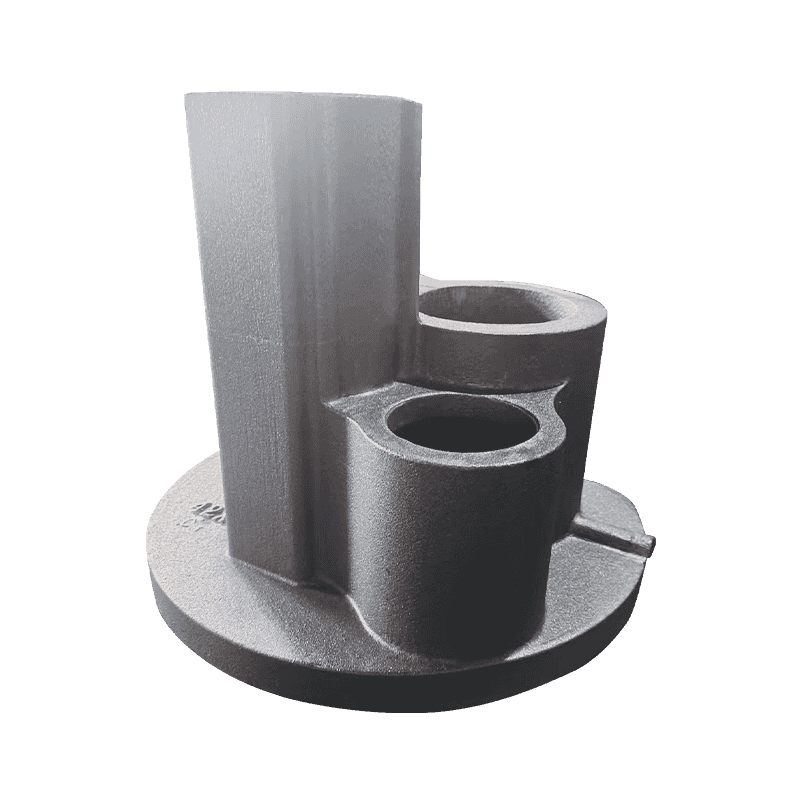
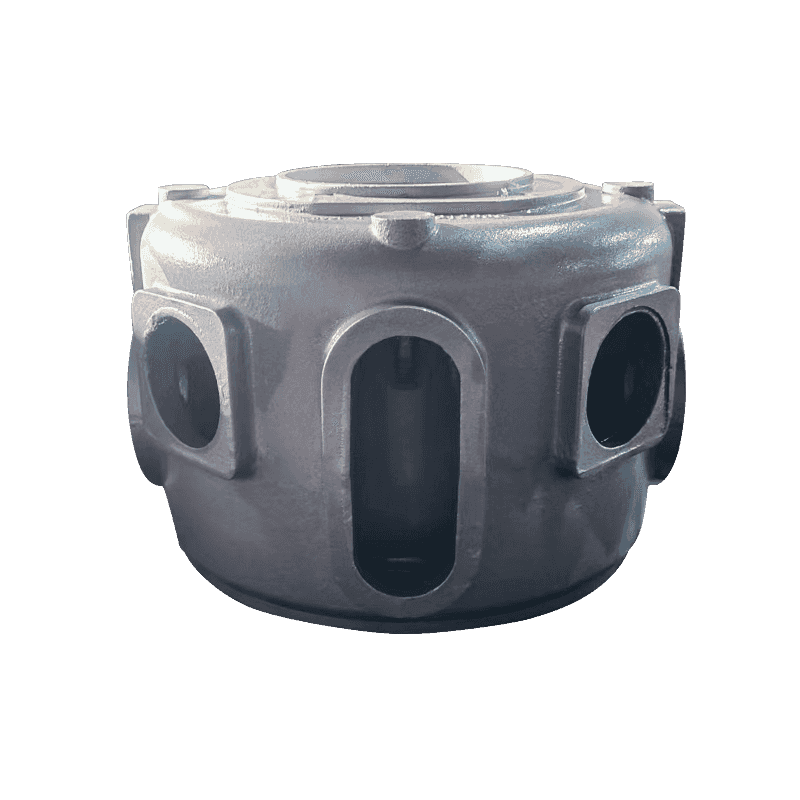
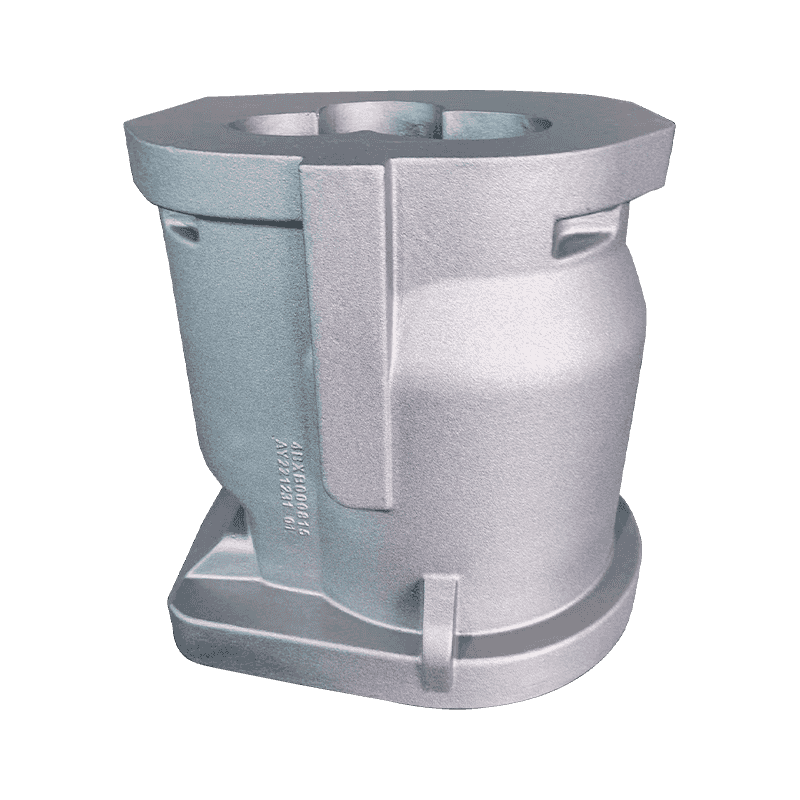
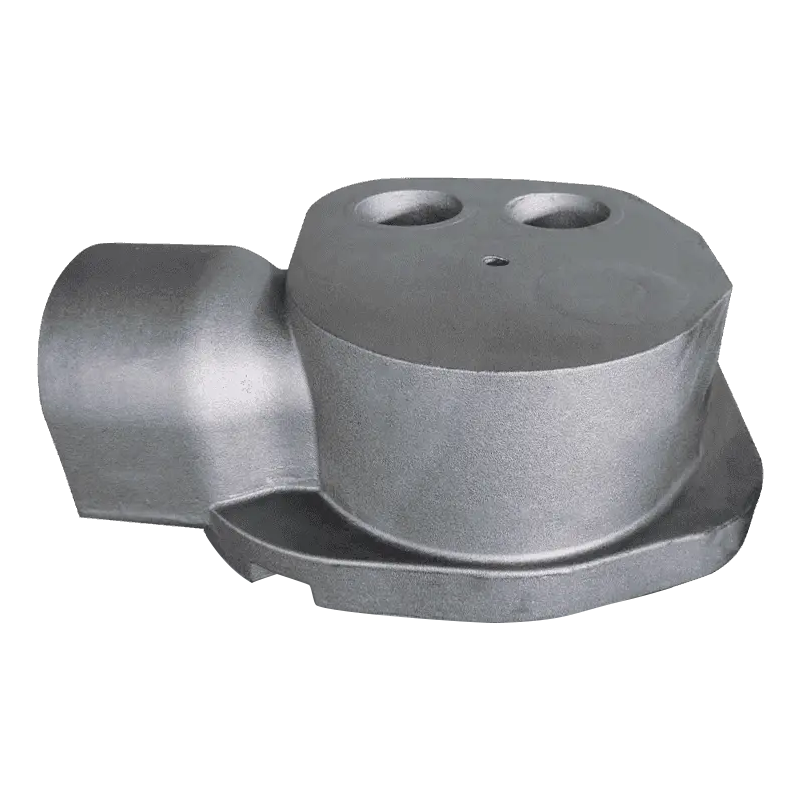
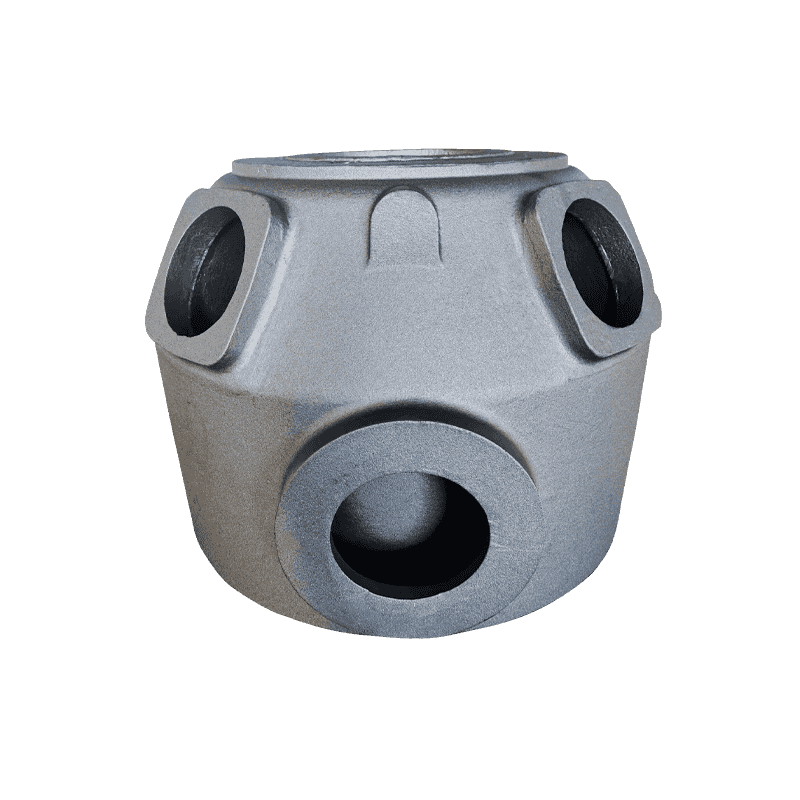
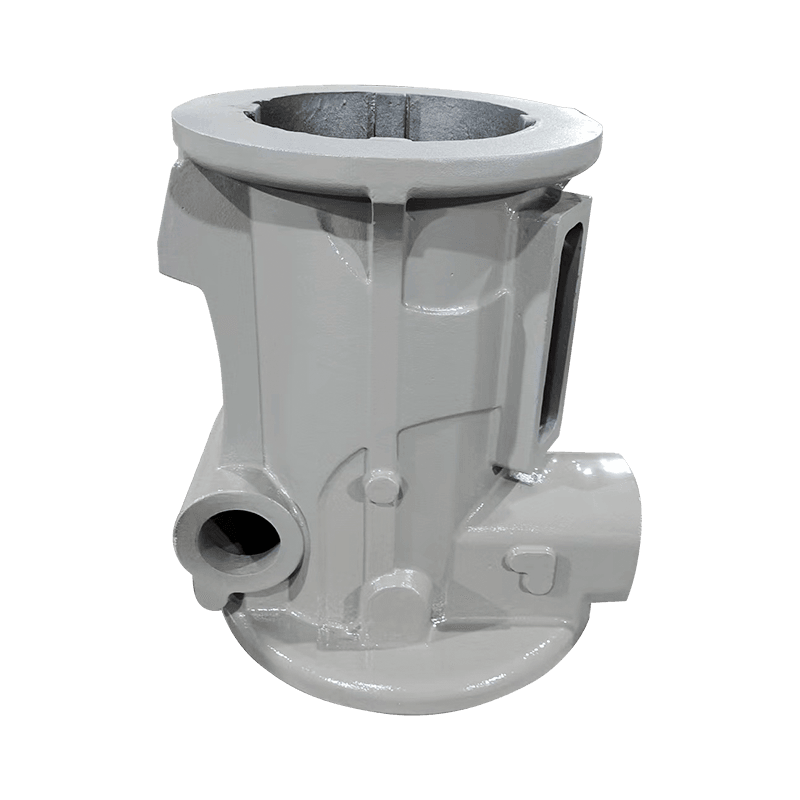
Praca sprężarki sprowadza się do uszczelnienia, wyosiowania i zarządzania olejem. Gniazda łożysk, gniazda wirników, skrzynie korbowe, cylindry, gniazda wydechowe i łyżki oleju ulegają awariom w inny sposób: zbyt miękkie gniazdo zużywa się owalnie, dryfująca ściana cylindra traci kompresję, a odkształcająca się skrzynia korbowa nie utrzyma napięcia wstępnego łożyska. Jak ty zrównoważyć wytrzymałość i odporność na zużycie w gnieździe łożyska to typowy przykład decyzji, którą należy podjąć na etapie odlewania, a nie po obróbce skrawaniem.
Odlewy pomp i zaworów
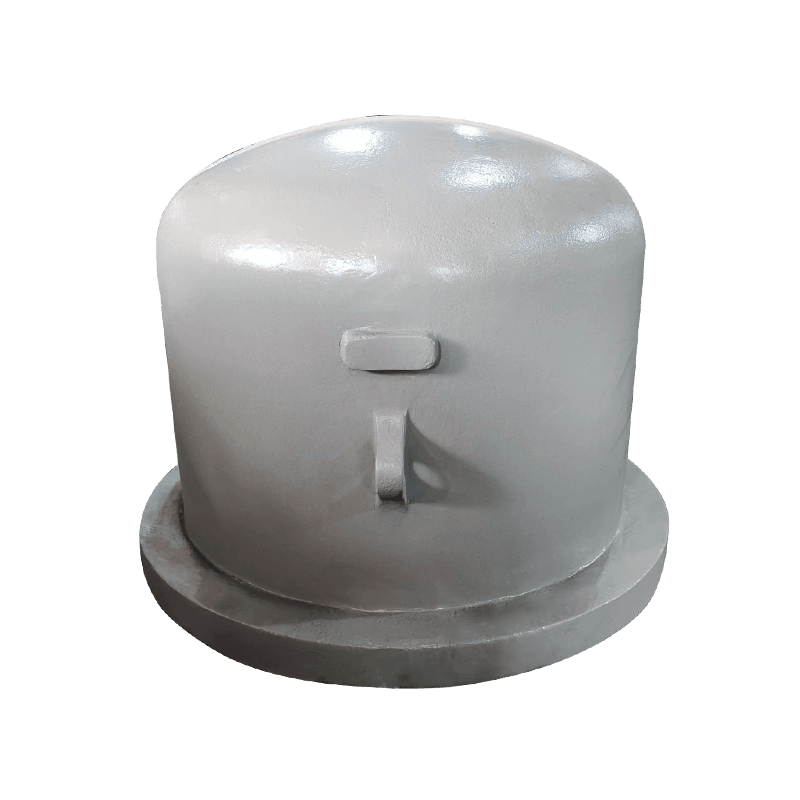
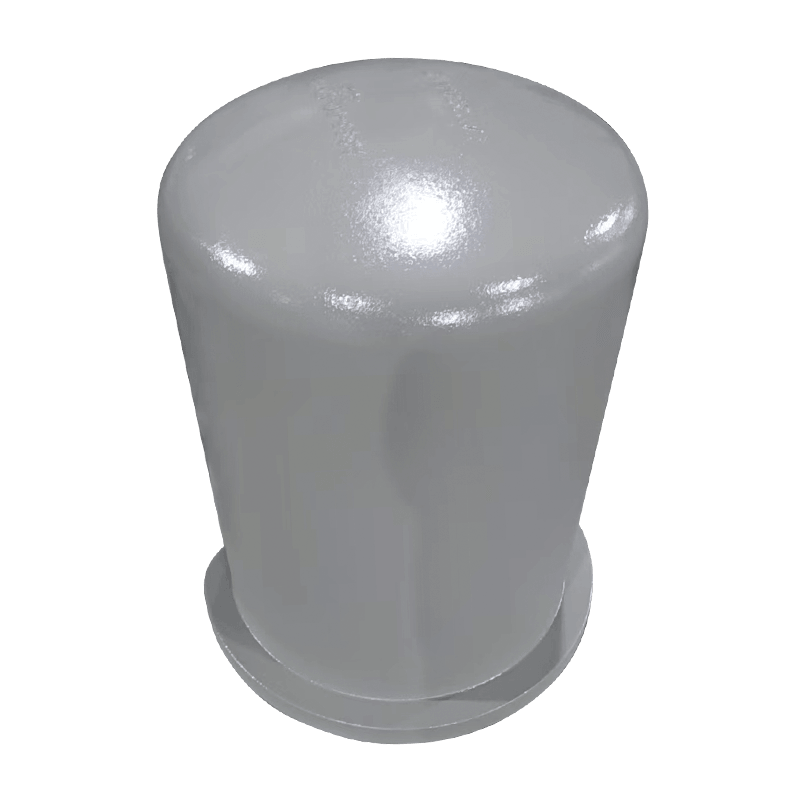
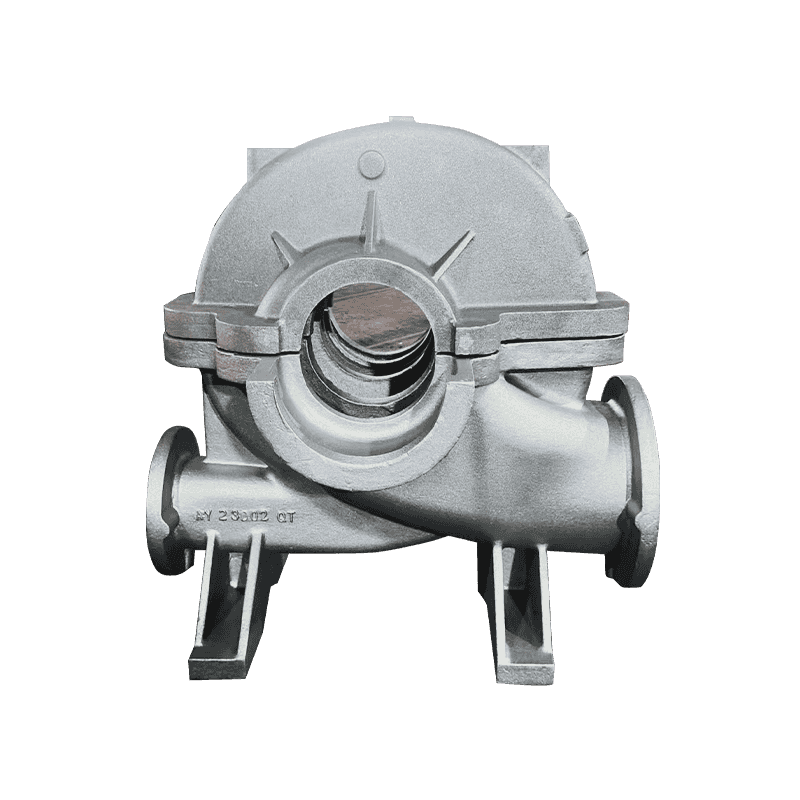
Pompy o przepływie osiowym, korpusy pomp, pokrywy pomp podwójnych, korpusy zaworów pomp tłokowych i tarcze pomp są zwykle szczelne pod ciśnieniem lub mają krytyczne znaczenie dla przepływu. W tym przypadku test akceptacyjny często obejmuje próbę szczelności połączoną ze sprawdzeniem grubości ścianki, co oznacza, że kontrola porowatości jest ważniejsza niż wytrzymałość na rozciąganie.
Odlewy do obrabiarek
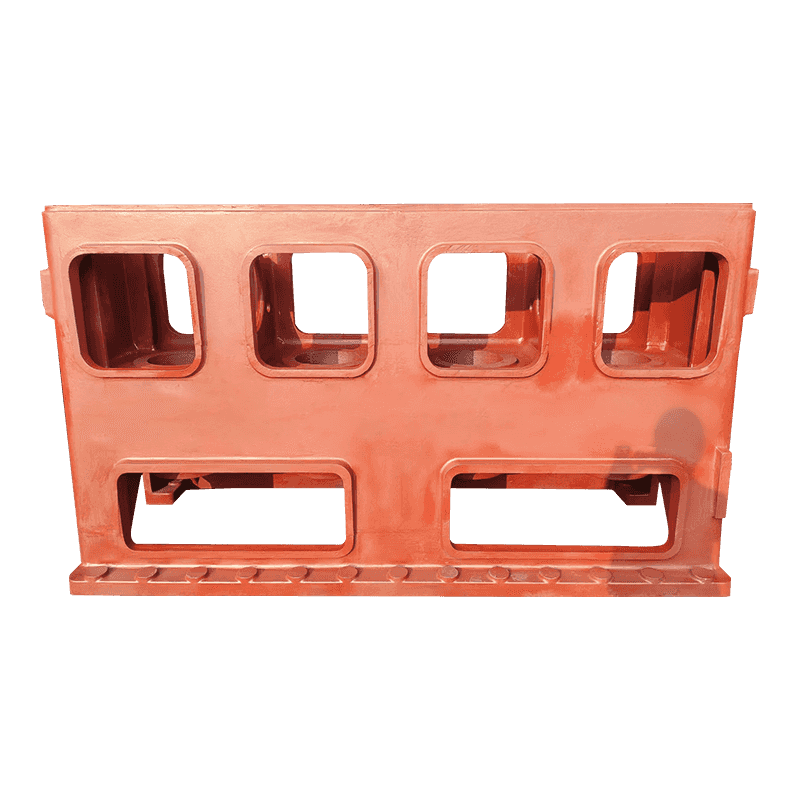
Podstawy i kolumny to odwrotna sytuacja: ciężkie, ciche części, których prawdziwą wartością jest sztywność i stabilność wymiarowa przez lata użytkowania. Odprężenie i jednorodność przekroju mają większe znaczenie niż wąska tolerancja liniowa.
Co sprawdzić przed zatwierdzeniem próbki
Próbka pierwszego artykułu pokazuje, co może zrobić odlewnia raz. Zatwierdzenie powinno dotyczyć tego, co może zrobić za każdym razem. Największy ciężar dźwiga sześć przedmiotów:
- Guzkowatość mierzona na przekroju wyciętym z samej części, a nie tylko z oddzielnie odlanego pręta testowego.
- Raport wymiarowy odnoszący się do tych samych punktów odniesienia, których używa Twoje urządzenie, z wyraźnie określoną klasą tolerancji.
- Grubość ścianki w najcieńszym miejscu, mierzona na co najmniej trzech częściach z tej samej wylewki.
- Zakres twardości w całej partii, ponieważ rozpiętość większa niż około 30 HB zwykle sygnalizuje nierówne chłodzenie lub obróbkę cieplną.
- Kontrola solidności sekcji nośnych lub szczelnych za pomocą badania ultradźwiękowego lub przecięcia części protektorowej.
- Możliwość śledzenia od numeru rui, daty wylania do partii poddanej obróbce cieplnej, dzięki czemu można szybko zawęzić problem wykryty później.
Jeśli te sześć pozycji pojawi się w raporcie pierwszego artykułu bez dwukrotnego żądania, masz większość tego, czego potrzebujesz, aby bez obaw złożyć ponowne zamówienie.
Odlewy kupowane wyłącznie ze względu na cenę są najdroższe. Dwuprocentowo niższa cena jednostkowa rzadko pozwala na przetrwanie jednej serii ponownej obróbki, jednej partii zamiennej transportowanej drogą powietrzną lub jednego zatrzymania linii montażowej.
Co faktycznie porusza cenę
Cena jednostkowa jest ostatnią liczbą, na którą należy zwrócić uwagę, ponieważ jest złożona z sześciu innych.
- Amortyzacja wzoru i rdzenia, rozłożona na wielkość partii.
- Naddatek na obróbkę: dodatkowe 3 mm na dużej powierzchni czołowej to rzeczywista waga, prawdziwy metal i rzeczywisty czas cięcia.
- Metoda metalurgiczna: tworzenie stopów i obróbka cieplna potrzebne do osiągnięcia gatunku w przekroju ciężkim.
- Zakres kontroli: raporty wymiarowe, badania ultradźwiękowe i próbki przekrojowe – wszystko to zwiększa koszty i zmniejsza ryzyko.
- Poziom złomu w przypadku części cienkościennych, gdzie piasek powlekany zwykle generuje zwrot kosztów oprzyrządowania.
- Pakowanie i obsługa eksportu części o cienkich ściankach i wykończonych, obrobionych powierzchniach czołowych.
Kupujący, który rozumie te sześć, może negocjować w oparciu o fakty. Kupujący, który porównuje tylko liczbę kilogramów, negocjuje z liczbą kontrolowaną przez odlewnię.
Precyzja ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Następnie pracuj w odpowiedniej kolejności: znajdź punkt odniesienia obróbki, wróć do odlewu i pozwól, aby nastąpił proces stopniowania i formowania. To zamówienie rzadko kończy się niepowodzeniem.