PL
Obróbka odlewów z żeliwa sferoidalnego : Co ustala koszt na część
Grafit sferoidalny sprawia, że żeliwo sferoidalne jest mocne, wytrzymałe i warte szczególnej uwagi. Powoduje to również, że wióry są żylaste, odporne na ciepło, a okno tolerancji jest węższe, niż pozwala na to większość rysunków. Kontrola gatunku i mocowanie decydują o więcej niż jakikolwiek katalog płytek.
Dwie obudowy łożysk odlane w tym samym tygodniu według tego samego modelu mogą zachowywać się na jednej maszynie jak dwa różne materiały. Jeden wierci czysto przy 220 m/min. Drugie stępia narożnik płytki, zanim narzędzie osiągnie pełną głębokość. Program nigdy się nie zmienił. Odlewy zadziałały: sekcja zawierająca dużo perlitu w pobliżu pionu, chłodna skóra na cienkim żebrze lub wahania 40 HBW w całej partii.
Metalurgia ustawia sufit, mocowanie ustawia podłogę, a dane dotyczące cięcia działają tylko w oknie pomiędzy nimi.
Dlaczego maszyny z żeliwa sferoidalnego różnią się od żeliwa szarego
W żeliwie szarym grafit tworzy płatki, które osadzają się wewnątrz osnowy jak tysiące małych wewnętrznych łamaczy wiórów. Wióry ścinają się krótko, a cięcie wydaje się lekkie. Obróbka magnezem zamienia ten grafit w bryłki, co nadaje żeliwie sferoidalnemu jego wytrzymałość i wydłużenie, a także usuwa wbudowane łamanie wiórów.
Na maszynie wynik jest przewidywalny: dłuższe, bardziej ciągliwe wióry, wyższe siły skrawania przy tej samej głębokości skrawania i więcej ciepła zatrzymywanego na krawędzi skrawającej, ponieważ wiór przenosi go mniej. Matryca wokół tych guzków decyduje następnie o zużyciu narzędzia.
- Ferrytyczny, około 170-210 HBW. Miękki i gumowaty; narosty na krawędziach, rozmazane wykończenia i wymiary dryfujące przy niskiej prędkości.
- Perlityczny, około 230-290 HBW. Ścierny; zużycie powierzchni przyłożenia i zużycie karbu przejmują kontrolę, a żywotność narzędzia szybko spada wraz ze wzrostem twardości.
- Mieszana struktura odlewu. Jeden gatunek może odczytać 200 HBW w cienkim kołnierzu i 250 HBW w ciężkim występie, wyłącznie ze względu na różną szybkość chłodzenia.
- Guzkowatość i liczba guzków. Konsekwentnie drobne maszyny grafitowe o dużej liczbie; gruby lub zdegenerowany grafit staje się problemem obróbki na długo przed tym, zanim stanie się problemem wytrzymałościowym.
Dwa odlewy mogą mieć ten sam znak jakości, a mimo to różnić się o 40 HBW. Ta różnica nigdy nie pojawia się na rysunku. Pojawia się na fakturze wstawionej.
Jeden szczegół warty powtórzenia: drobne cząstki żeliwa sferoidalnego nie są nieszkodliwe. Podczas obróbki zgrubnej na sucho powstaje drobny pył bogaty w grafit, dlatego ekstrakcja przy cięciu jest częścią procesu, a nie czynności porządkowych.
Parametry cięcia, które utrzymują się na hali produkcyjnej
Poniższe liczby to punkty wyjściowe dla węglika powlekanego na sztywnej maszynie, a nie obietnice. Żeliwo sferoidalne tnie szybciej niż stal niskowęglowa i wolniej niż żeliwo szare o tej samej twardości, a rozrzut w obrębie jednej partii jest zwykle większy niż rozrzut pomiędzy gatunkami.
| Stan | Typowa twardość | Prędkość skrętu | Karmić | Notatki |
|---|---|---|---|---|
| Ferrytyczny, w stanie odlanym | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/obr | Ostry pozytywny rake; zachować głębokość obróbki zgrubnej powyżej 2 mm, aby krawędź pozostała pod skórą |
| Perlityczny, w stanie odlanym | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/obr | Twarde podłoże z powłoką TiAlN lub Al2O3; spodziewać się raczej zużycia powierzchni bocznej niż odprysków |
| Austemperowane lub schłodzone | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/obr | Ceramika CBN lub wiskersowa; sztywność jest ważniejsza niż prędkość |
| Przerwane cięcie lub ciężka skóra | jest różny | zmniejszyć o 25-35% | 0,15-0,25 mm/obr | Ujemny rake i mocna przewaga; nigdy nie pozwalaj narzędziu pozostać w cięciu |
- Pierwsze przejście należy zachować pod opatrunkiem gipsowym. Szlifowanie schłodzonej powierzchni to najbardziej niezawodny sposób na przełamanie krawędzi.
- Nie goń za końcem samą karmą. W przypadku żeliwa sferoidalnego wykończenie poprawia się bardziej w wyniku szybkości i ostrości krawędzi niż w przypadku lżejszego posuwu.
- Frezowanie: cięcie wspinające się tam, gdzie pozwala na to konfiguracja, utrzymywanie posuwu na ząb w górę i usuwanie drobnych cząstek zamiast ich ponownego wycinania.
- Sprawdzaj twardość przychodzącej partii, a nie tylko pierwszego artykułu. Partia o zawartości 30 HBW powyżej próbki pokona program sprawdzony na tej próbce.
Podaj zakres twardości w zamówieniu. Opaska 170-230 HBW jest instrukcją obróbki w takim samym stopniu, jak instrukcją metalurgiczną i znacznie łatwiej jest uzgodnić ją przed odlewaniem, niż spierać się po problemie z trwałością narzędzia.
Casting Skin, Chill i First Pass
Zewnętrzny jeden lub dwa milimetry odlewu piaskowego nie są materiałem, dla którego wybrano Twoją wkładkę. Warstwa ta może pomieścić strefę schłodzoną z zimnej formy, wypalonego piasku, tlenków i drobnych wtrąceń. Usunięcie go lekkim przejściem wykańczającym powoduje, że narzędzie raczej trze niż tnie, a tarcie niszczy krawędzie.
Uważaj na twarde miejsca w pobliżu pionów i cienkich żeber. Mogą wytrzymać znacznie powyżej podanej twardości partii. Jeśli to samo miejsce na każdej części skrzypi i odbarwia się, najpierw potraktuj to jako problem z wzorem i chłodzeniem; zmiana gatunku płytki powoduje jedynie przeniesienie awarii o kilka części później.
- Płaszczyzna na powierzchni, która i tak będzie obrobiona, lub jako punkt odniesienia określ obrobioną podkładkę.
- Podparcie bezpośrednio pod każdym zaciskiem. Żeliwo sferoidalne jest wystarczająco plastyczne, aby sprężynować pod obciążeniem zaciskającym i utrzymywać to ugięcie, aż zaciski odpadną.
- Na długich podstawach i kolumnach użyj trzypunktowego podparcia oraz regulowanych podnośników i przed dokręceniem czegokolwiek sprawdź, czy nie kołysze się.
- Ostro, zwolnij i zakończ. Jeśli część porusza się po obróbce zgrubnej, ruch ten należy uwzględnić w planie procesu, a nie w notatce o przeróbce.
Otwory, punkty odniesienia i obudowy, które muszą pozostać koncentryczne
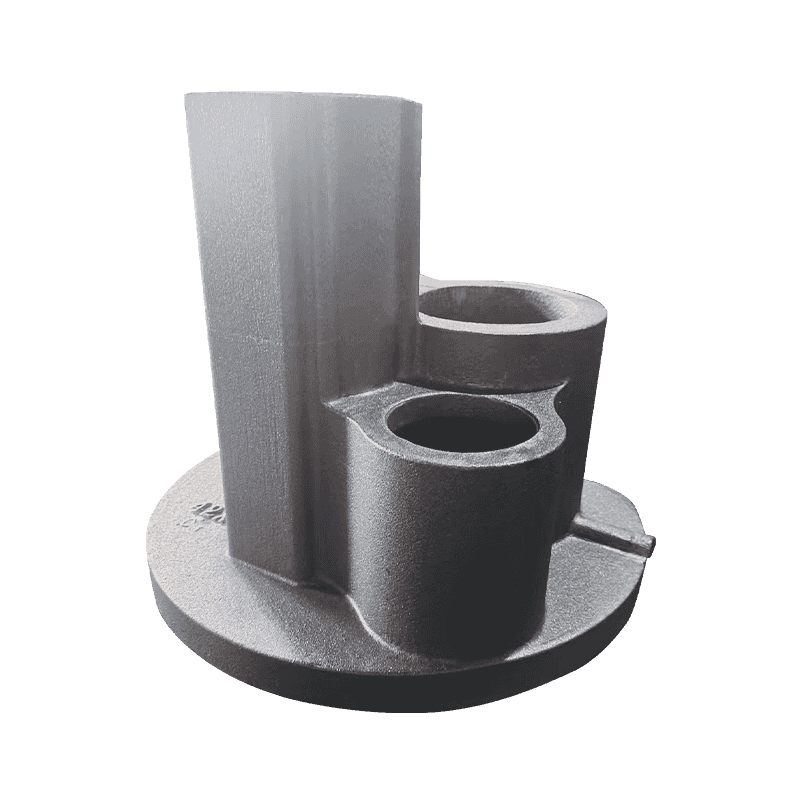
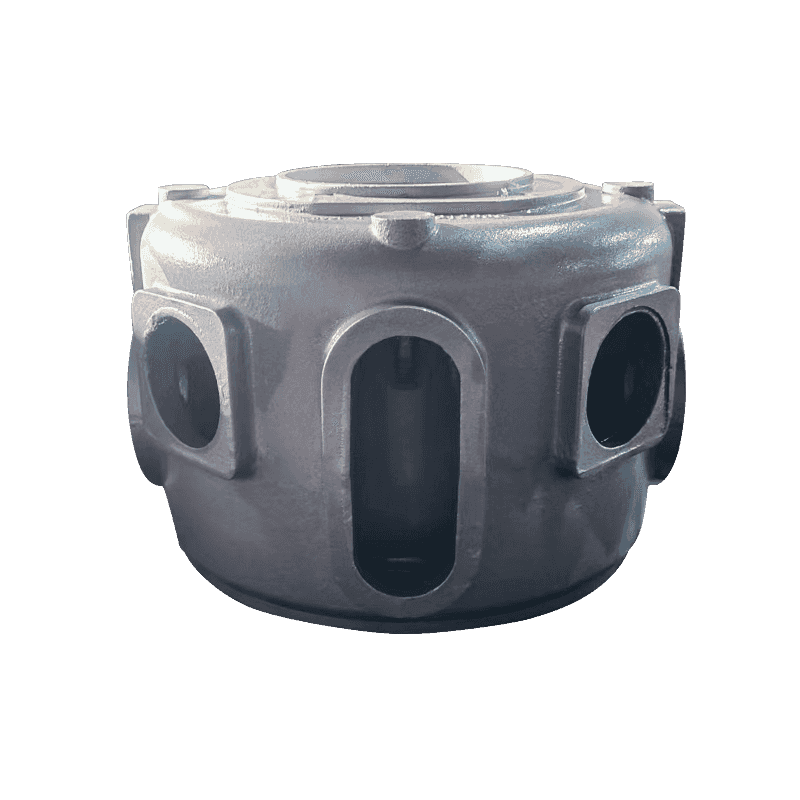
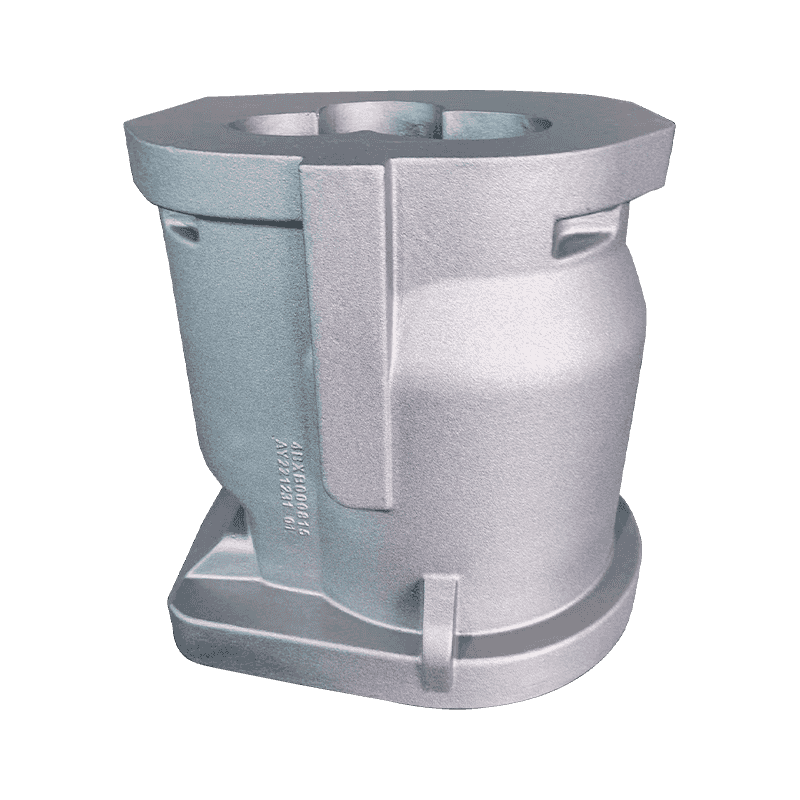
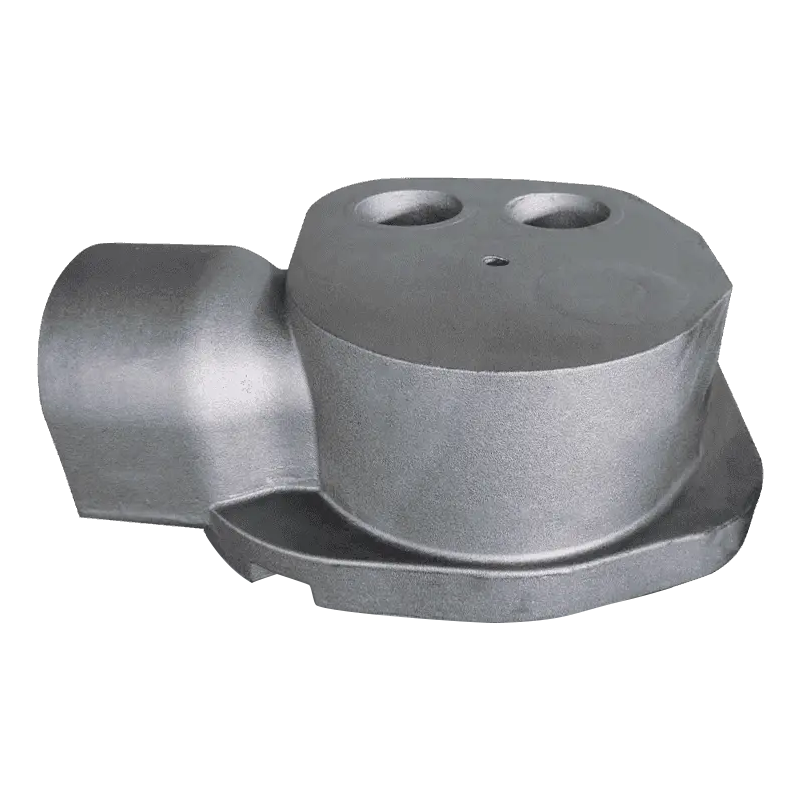
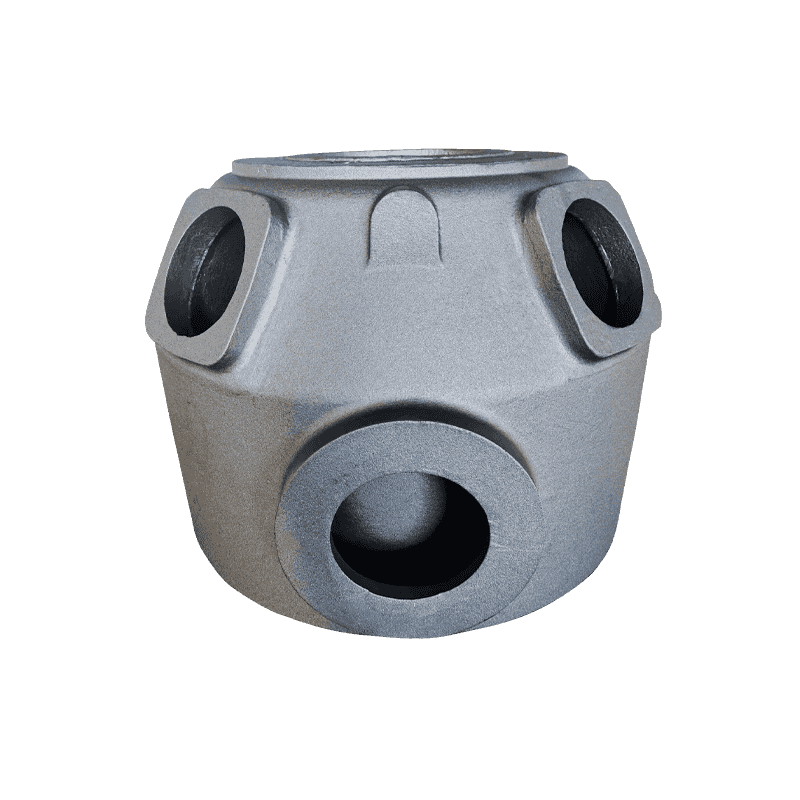
Większość odrzutów w przypadku odlewów z żeliwa sferoidalnego obrabianych maszynowo ma charakter geometryczny, a nie kosmetyczny. Korpus sprężarki łączy ze sobą powierzchnię montażową, główny otwór i kilka gniazd wału. Wskaż, że otwór na surowej powierzchni odlewu i tolerancja, nad którą naprawdę pracujesz, dotyczy wzoru, a nie maszyny.
Sekwencja, która się utrzymuje, jest nieestetyczna: zszorstkuj powierzchnie odniesienia, poczekaj, aż odlew się uspokoi, a następnie wykończ otwór i obrób z niego wszystkie powiązane gniazda. Większa wytrzymałość żeliwa sferoidalnego pozwala projektantom na cieńsze ścianki w porównaniu z żeliwem szarym, co zwiększa wagę i szkodzi stabilności, ponieważ cienka obudowa ugina się pod wpływem zaciśnięcia i rozluźnia się po przecięciu.
Naddatek na obróbkę to druga połowa tej rozmowy. Zbyt mały naddatek wymusza płytkie przejście wcierające; za dużo oznacza dodatkową operację zgrubną i większe ryzyko otwarcia porowatości.
| Rozmiar odlewu (maksymalny wymiar) | Dodatek na jedną twarz | Typowe części |
|---|---|---|
| Do 150 mm | 2-3 mm | Osłony, małe obudowy, podkładki obrabiane maszynowo |
| 150-500 mm | 3-5 mm | Korpusy pomp, obudowy łożysk, korpusy zaworów |
| 500-1500 mm | 5-8 mm | Korpusy sprężarek, podstawy maszyn |
| Ponad 1500 mm | 8-12 mm | Kolumny i duże ramki |
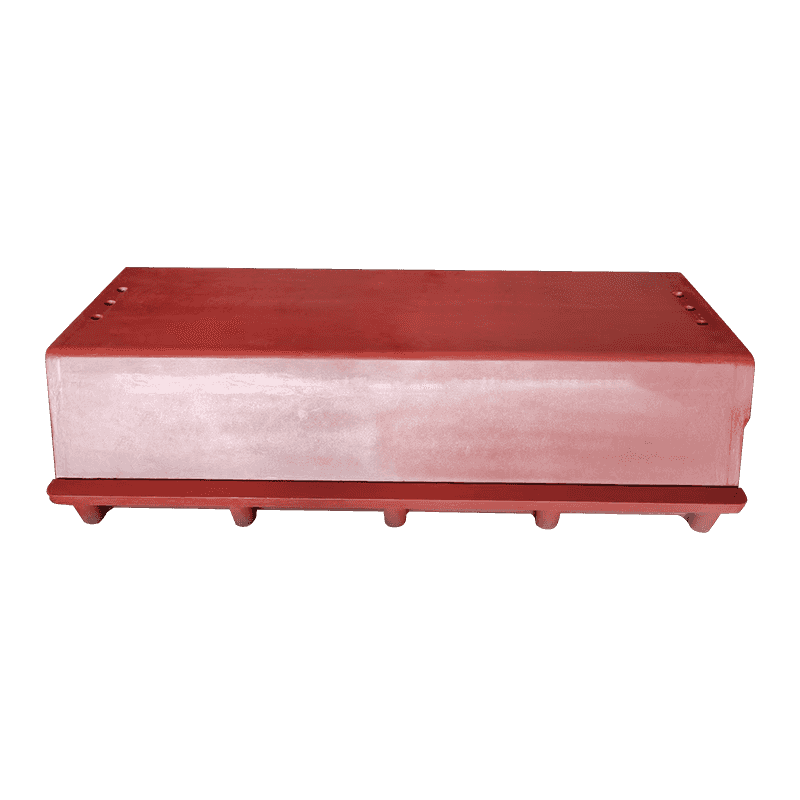
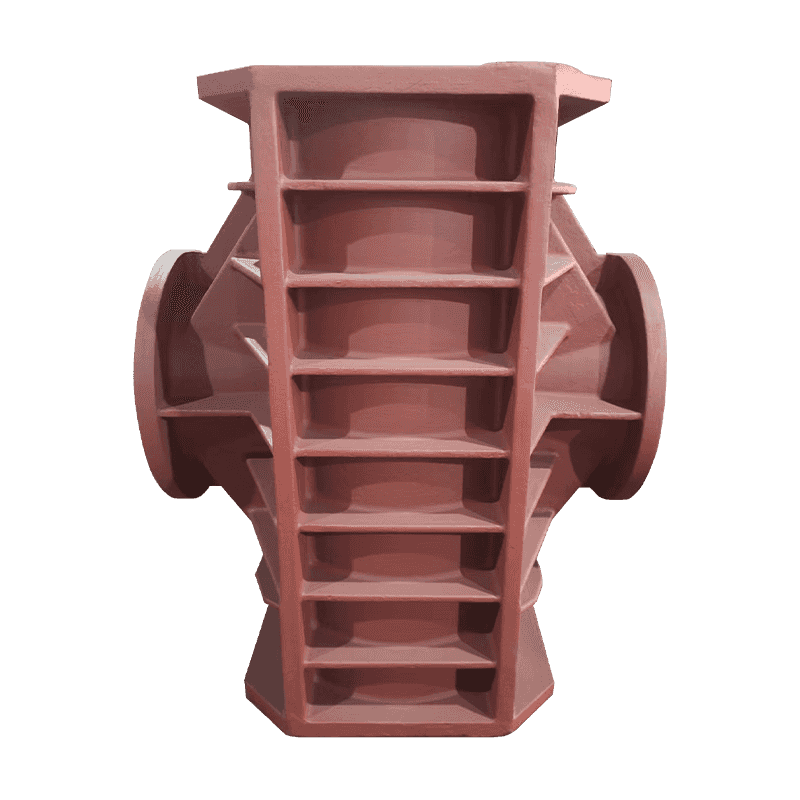
Ramy i kolumny: gdzie wibracje decydują o wykończeniu
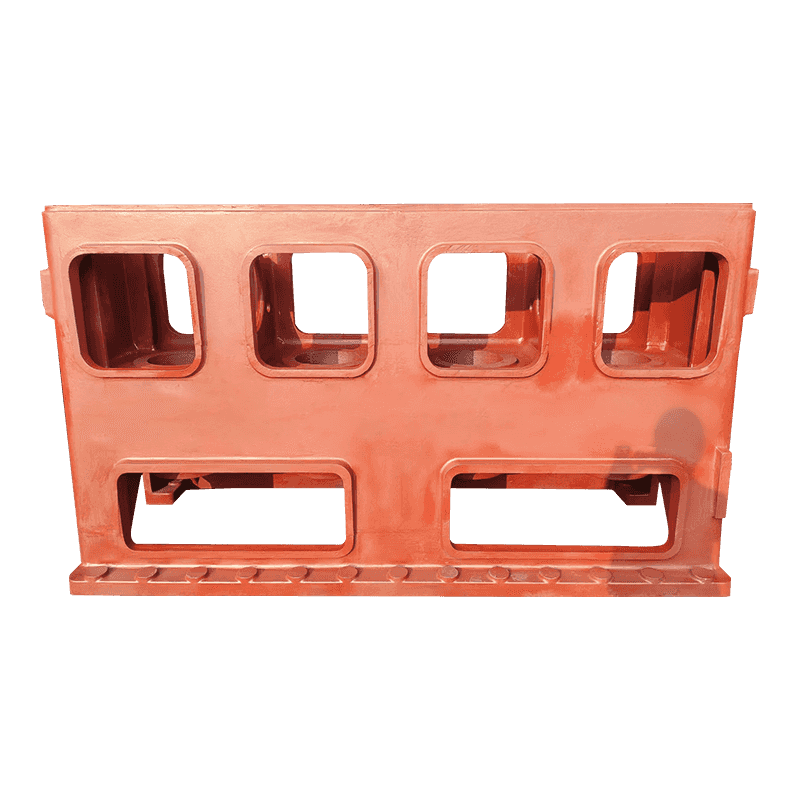
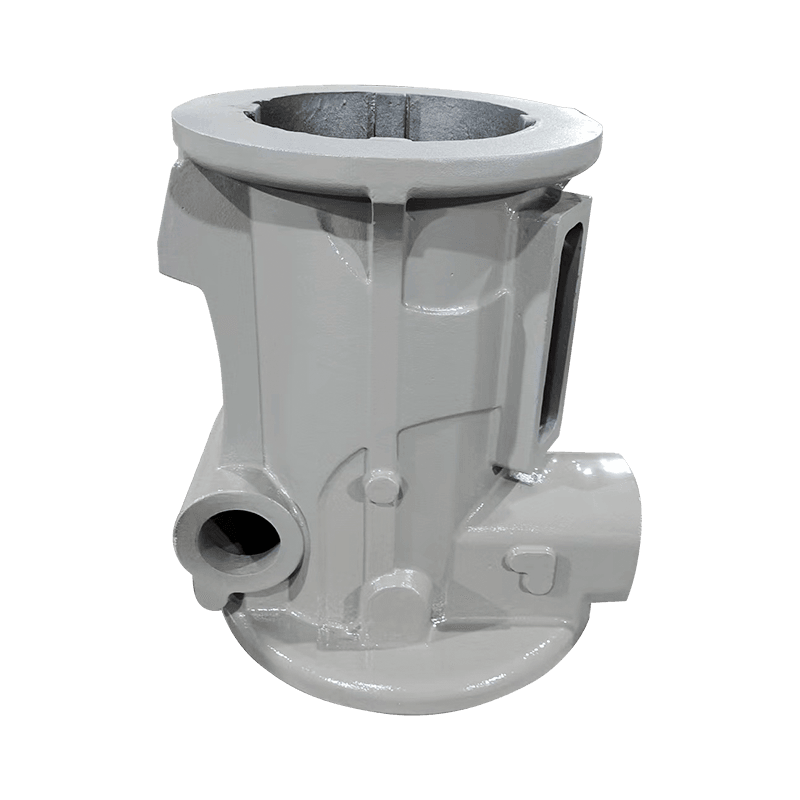
Konstruktorzy obrabiarek wybierają pomiędzy żeliwem szarym a żeliwem sferoidalnym z powodów widocznych w przekroju. Grafit płatkowy w żeliwie szarym skutecznie przekształca wibracje w ciepło, dlatego łóżka i zjeżdżalnie, które muszą zachować ciszę, często są wykonane z żeliwa szarego. Grafit sferoidalny rezygnuje z części tego tłumienia, ale zapewnia większą wytrzymałość i sztywność, dlatego też kolumny i konstrukcje poddawane obciążeniom zginającym są często wykonane z żeliwa sferoidalnego.
Dla mechanika oznacza to, że duży odlew musi być stabilny, zanim będzie mógł być dokładny. Równowaga termiczna w warsztacie jest tak samo ważna jak mocowanie: kolumna obrobiona zgrubnie na zimno i wykończona na ciepło będzie przemieszczać się pomiędzy operacjami. Szerszy obraz tego, jak jakość odlewu przekłada się na dokładność obróbki warto przeczytać, zanim rysunek zostanie zamrożony.
W praktyce: najpierw obrobić powierzchnię montażową, wskazać z niej gniazda szyn i przytrzymać przejście wykańczające, aż część przestanie się poruszać. W przypadku wąskich tolerancji pomiar odbywa się w dwóch różnych dniach.
Korpusy pomp i zaworów: grubość ścianki i ścieżki wycieków
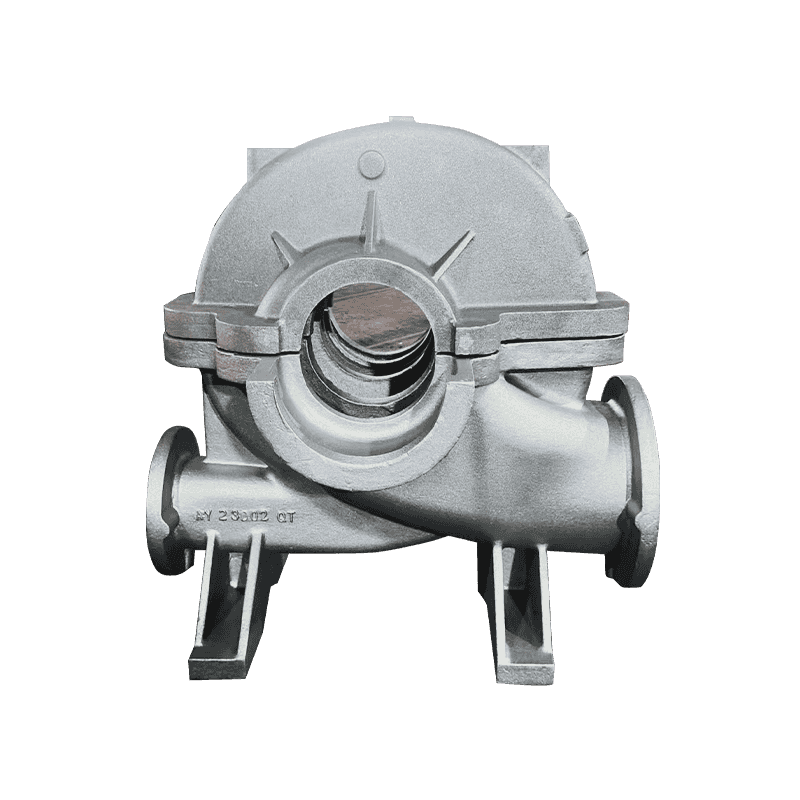
Obudowy pomp i korpusy zaworów stanowią granice ciśnienia, więc ukryta wada ma wysoką cenę. Por zakopany w ścianie to odlew; ten sam por otwarty przez wytaczadło jest częścią złomu, w którą zainwestowano już godziny obróbki.
Dwa nawyki zmniejszają to ryzyko. Należy określić nieniszczące badanie granic ciśnienia przed obróbką, a nie po niej, ponieważ badania radiologiczne lub ultradźwiękowe na zgrubnym odlewie kosztują znacznie mniej niż gotowa część z powierzchnią uszczelniającą odprowadzającą wilgoć. I umieść płaskość i równoległość na rysunku powierzchni kołnierzy i otworów uszczelnień, ponieważ ogólne tolerancje wymiarów rzadko kontrolują element, który faktycznie przecieka.
Żeliwo sferoidalne zyskuje tutaj swoje miejsce, tolerując uderzenia wodne, cykle termiczne i skoki ciśnienia, które mogłyby spowodować pęknięcie bardziej kruchego materiału. Konsekwencje obróbki są proste: powierzchnie uszczelniające i okręgi śrub muszą zachować swoją geometrię po teście wodnym, nie tylko na stole warsztatowym.
Co ustalić przed pierwszym cięciem
Niezawodna obróbka odlewów z żeliwa sferoidalnego to raczej nawyk zakupowy niż tajemnica narzędziowa. Umieść te punkty na zamówieniu, a hala produkcyjna przestanie zgadywać:
- Gatunek plus zakres twardości, z podanym miejscem badania.
- Naddatek na obróbkę według cechy, a nie jednej ogólnej wartości.
- Definicja odniesienia oraz to, czy jest to odlany czy obrobiony maszynowo.
- Kryteria akceptacji porowatości na powierzchniach dociskowych i uszczelniających.
- Przykładowa akceptacja zawierająca mapę twardości przekroju części.
Wypłata: gdy rozpiętość twardości jest kontrolowana i punkty odniesienia są uzgodnione, maszyny z żeliwa sferoidalnego pracują z przewidywalnymi prędkościami i przewidywalną trwałością narzędzia. Zmienna, która pozostaje, to ta, którą zdecydowałeś się pozostawić otwartą.
Haian Aoyu Machinery Manufacturing produkuje odlewy z żeliwa sferoidalnego i szarego dla producentów sprężarek, pomp, zaworów i obrabiarek, dysponując zdolnościami odlewniczymi na poziomie około 20 000 ton rocznie i doświadczeniem eksportowym w Europie, Japonii i Ameryce Północnej; możesz przejrzeć pełny zakres castingu za tymi częściami, zanim umieścisz rysunek na biurku dostawcy.