PL
Skrzynia korbowa sprężarki przechodzi kontrolę przychodzącą przy 205 HB, mieszczącym się w zakresie podanym na rysunku. Trzy tygodnie później identyczna część z następnej maszyny do zalewania z różnymi wiórami zużywa się dwukrotnie szybciej i odpada z uchwytu ze zniekształconym otworem łożyska. Skład chemiczny pozostaje niezmieniony, rysunek nadal wymaga znormalizowanych warunków, a odczyt twardości różni się tylko o kilka punktów. Zmieniło się chłodzenie: druga partia schładzała się szybciej po wytrząsaniu, więc większa część jej matrycy była wykończona jako perlit.
Oto cały argument przemawiający za traktowaniem obróbki cieplnej jako specyfikacji materiału, a nie etapu wykańczającego. Chemia ustawia sufit z żeliwa sferoidalnego; matryca decyduje, co faktycznie otrzymujesz. Poniżej opisano wpływ każdej typowej obróbki na matrycę, jaka obróbka pasuje do której części i jak zapisać wymagania, które odlewnia może zmierzyć i poświadczyć.
Co zmienia obróbka cieplna, a czego nie może zmienić
Żeliwo sferoidalne jest plastyczne, ponieważ jego grafit przed odlewaniem został poddany działaniu magnezu lub pierwiastków ziem rzadkich, dzięki czemu zestalił się w postaci grudek, a nie płatków. Guzki tępią wierzchołek pęknięcia, który zaostrzyłby się płatek, a geometria ta wytrzymuje każdą normalną obróbkę cieplną. Przegrzanie powyżej około 1000°C zaczyna go uszkadzać, co jest jednym z powodów, dla których okna zabiegowe nie są otwarte.
Obróbka cieplna kontroluje matrycę, metal pomiędzy guzkami. Cztery warunki obejmują prawie wszystkie prace komercyjne:
- Ferryt: miękki, podatny na obróbkę skrawaniem, o dużym wydłużeniu i osnowie gatunków całkowicie wyżarzonych.
- Perlit: węglik lamelarny i ferryt, mocniejsze i twardsze o zmniejszonym wydłużeniu.
- Martenzyt odpuszczony: wytwarzany przez hartowanie i odpuszczanie, najtwardszy powszechny stan.
- Ausferryt: ferryt iglasty z austenitem szczątkowym, wytwarzany przez ausferryt i będący podstawą gatunków ADI.
Drugą pracą jest odprężanie. Odlew stygnie nierównomiernie w formie, a wstrząsy, szlifowanie i obróbka zgrubna powodują większe naprężenia. Utrzymywana w temperaturze 550–650 °C i powoli chłodzona, część odpręża się bez zmiany matrycy, co w przypadku dużej podstawy maszyny ma większe znaczenie niż jakikolwiek przyrost wytrzymałości na rozciąganie.
Pięć zabiegów i materiał wytwarzany przez każdy z nich
Zabiegi są zwykle określane z nazwy, ale nazwa jest skrótem od macierzy i zakresu właściwości. Poniższe zakresy są realistyczne dla gatunków standardowych i zwykłych rozmiarów przekrojów.
| Leczenie | Matryca | Wytrzymałość na rozciąganie | Twardość | Wydłużenie | Typowe części |
|---|---|---|---|---|---|
| Ulga w stresie | Niezmienione | Jako obsada | Jako obsada | Jako obsada | Podstawy maszyn, kolumny, ciężkie ramy |
| Pełne wyżarzanie | Ferryt plus guzki | 400–500 MPa | 130–180 HB | 12–18% | Korpusy pomp, obudowy, pokrywy |
| Normalizuj | Perlit, często 70% lub więcej | 650–750 MPa | 230–270 HB | 3–6% | Skrzynie korbowe, gniazda łożysk, gniazda wirników |
| Ugaś i uspokój | Hartowany martenzyt | 800–1000 MPa | 250–330 HB | 2–5% | Części zużywalne, koła zębate, popychacze krzywki |
| Autempera | Ausferryt | 800–1400 MPa | 270–400 HB | 1–10% | Części o wysokim zużyciu i wysokim zmęczeniu |
Obok tego stołu znajdują się dwie przestrogi. Szybkość chłodzenia zależy od grubości przekroju, więc to samo ciepło żelaza może być wykończone jako ferrytyczne w ściance o grubości 100 mm i perlityczne w żebrze o grubości 12 mm. Konwersje twardości na rozciąganie obowiązują tylko wtedy, gdy matryca jest jednolita; w mieszanym odlewie ferrytowo-perlitowym 200 HB może opisywać dwa zupełnie różne materiały.
Dopasowanie obróbki do części
Oceny z rysunków są często dziedziczone ze starszych projektów. Warto porównać obróbkę z tym, co dana część faktycznie robi w eksploatacji.
Podstawy i kolumny obrabiarek
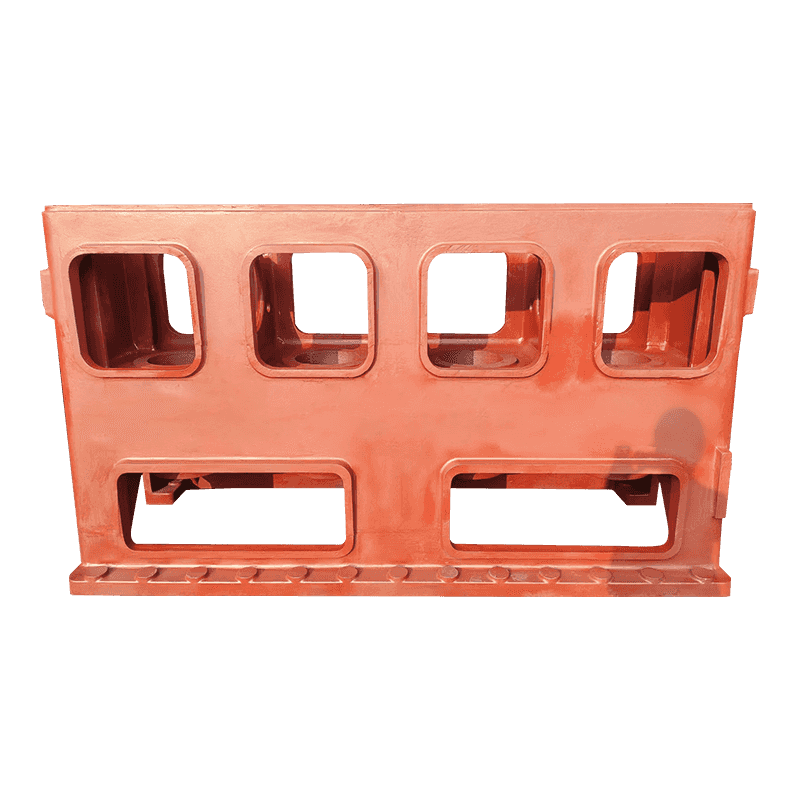
Są to struktura, a nie powierzchnie podlegające zużyciu, zatem istotna jest stabilność wymiarowa po obróbce, a nie stopień wytrzymałości. Ciężkie podstawy są zwykle odprężane dwukrotnie, raz po wytrząsaniu i ponownie po obróbce zgrubnej. Pomijanie drugiego reliefu jest częstym powodem, dla którego maszyna utrzymuje geometrię przez miesiąc, a następnie dryfuje. Zużycie powierzchni to osobna kwestia, a tam, gdzie prowadnice przenoszą obciążenie, obróbka cieplna odlewów obrabiarek może zwiększyć twardość powierzchni bez zmiany gatunku nasypowego.
Obudowy sprężarek, skrzynie korbowe i gniazda łożysk
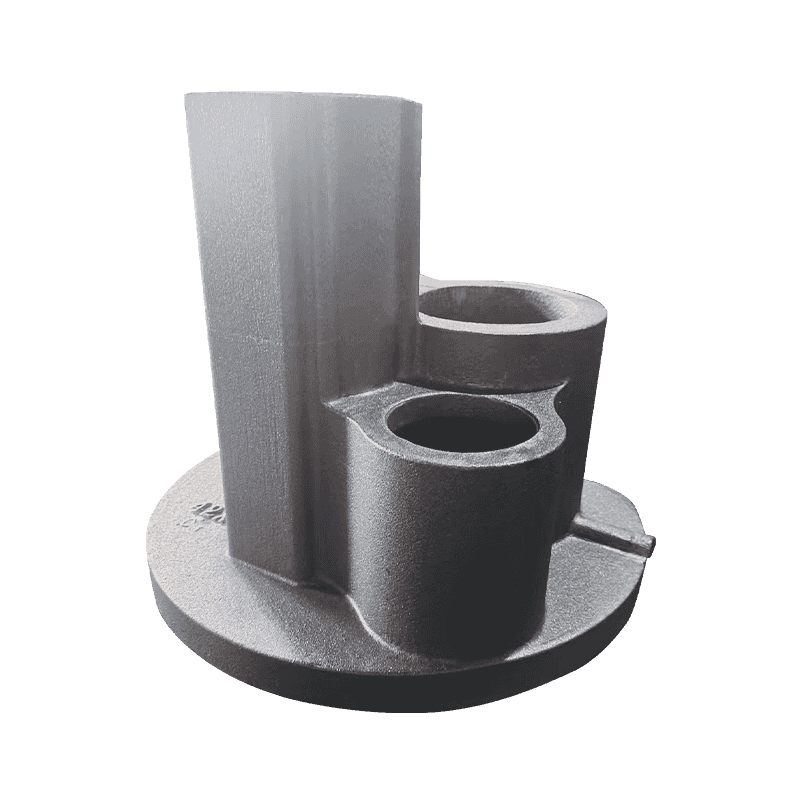
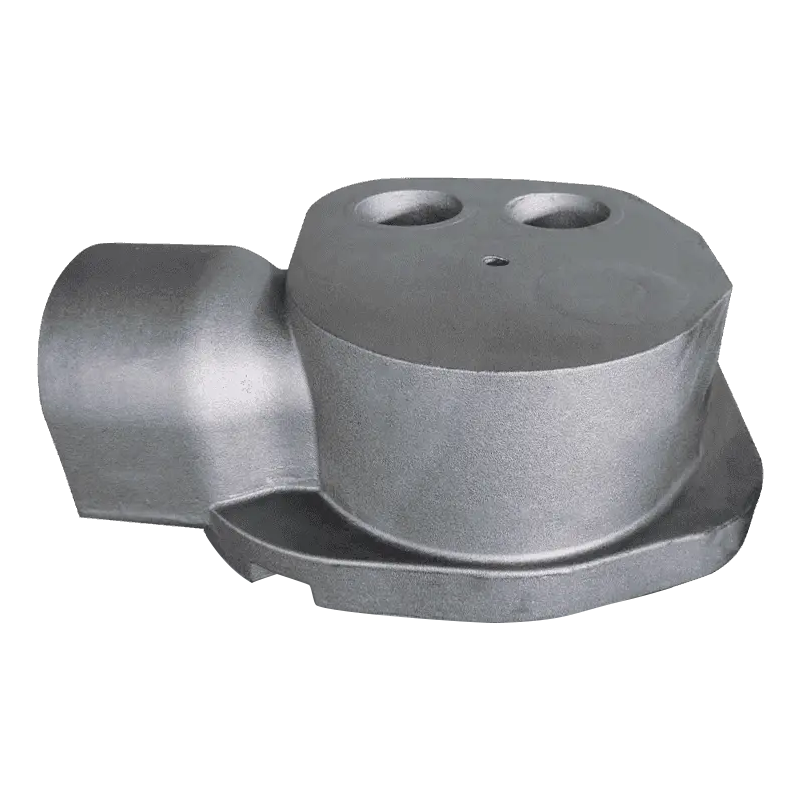
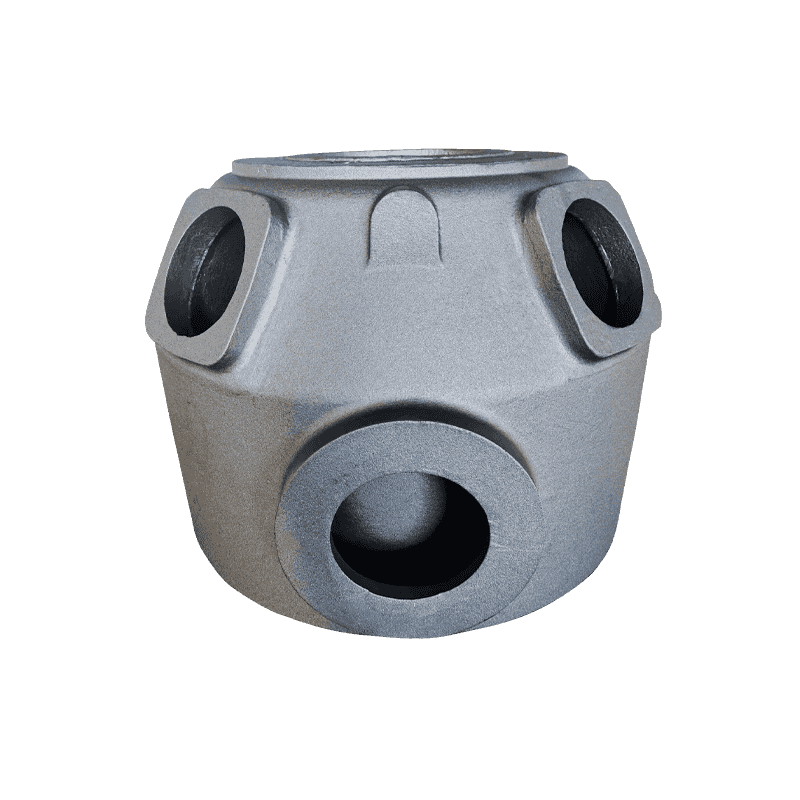
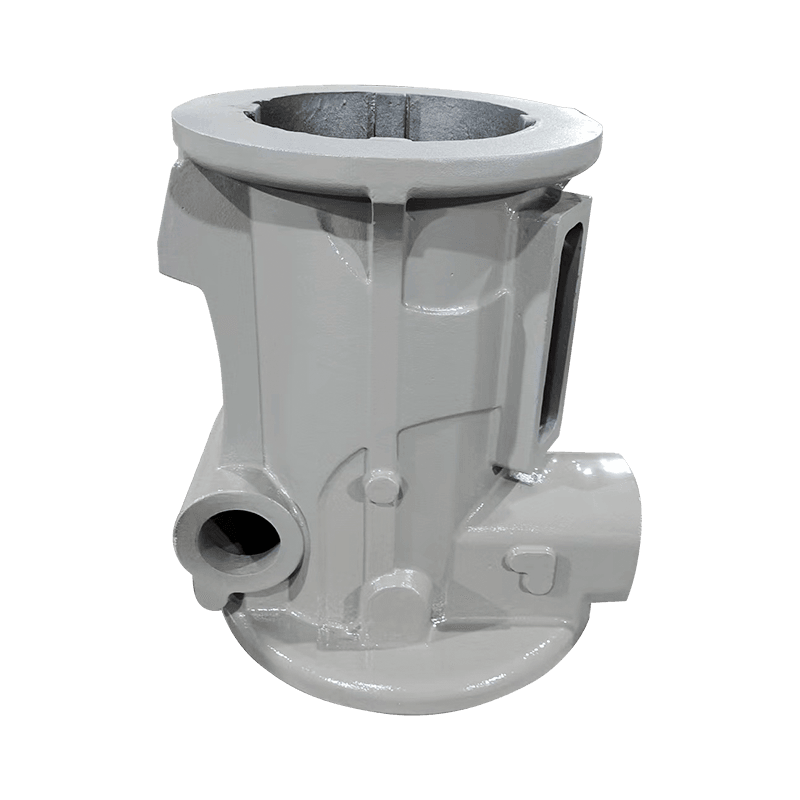
Części sprężarki znajdują się w innym trybie. Skrzynia korbowa przenosi wibracje, a gniazdo łożyska przenosi obciążenie obrotowe, więc wytrzymałość i odporność na zużycie mają większe znaczenie niż stabilność, dlatego zwykle wybiera się normalizację lub hartowanie i odpuszczanie. W poprzek asortyment odlewów sprężarek na przykład skrzynie korbowe i gniazda łożysk są zazwyczaj podawane w stanie poddanym obróbce cieplnej, a nie jako odlewy.
Korpusy pomp i zaworów
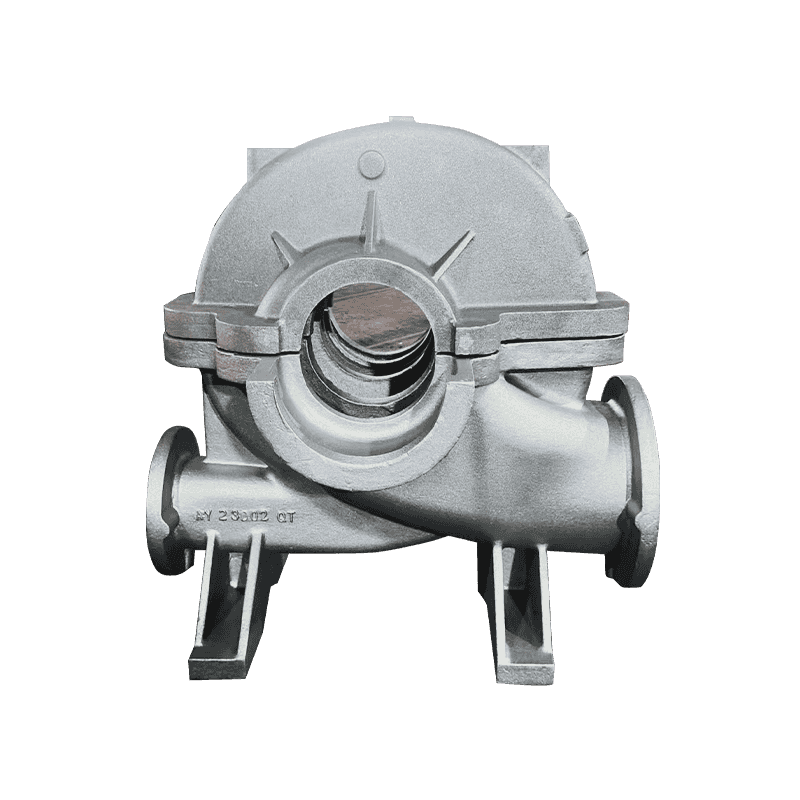
Korpusy pomp i korpusy zaworów stanowią granice ciśnienia. Wymagają szczelności ciśnieniowej, powierzchni uszczelniających dających się obrabiać maszynowo i wystarczającego wydłużenia, aby przetrwać manipulację i testy hydrostatyczne, dlatego powszechny jest tutaj wyżarzony stan ferrytyczny. Twardość nie jest celem; miękka, jednolita matryca obrabia szybciej i uszczelnia w bardziej przewidywalny sposób.
Pisanie wymagania, które może zostać certyfikowane
Uwaga na rysunku mówiąca o obróbce cieplnej lub hartowaniu nie może zostać zweryfikowana i nie będzie konsekwentnie cytowana. Sześć elementów zmienia leczenie w specyfikację.
- Gatunek i norma, taka jak EN-GJS-500-7 do EN 1563 lub 80-55-06 do ASTM A536, wraz z obróbką, która ją wytwarza.
- Pasmo twardości z miejscem pomiaru, wyrażone jako zakres, a nie pojedyncza wartość docelowa.
- Przetestuj typ i położenie odcinka próbnego, na przykład blok stępkowy lub blok Y odlany oddzielnie od części.
- Granice mikrostruktury: procent sferoidalności, wielkość grafitu i dopuszczalna frakcja ferrytu lub perlitu.
- Wymaganie odprężania wszędzie tam, gdzie część będzie obrabiana z wąskimi tolerancjami.
- Stan dostawy: odlewany, piaskowany, odprężany, obrobiony zgrubnie lub wykończony.
Tryby awarii, które warto zaprojektować
Większość problemów związanych z obróbką cieplną to problemy z geometrią i przekrojami na długo przed problemami z piecem.
- Hartuje pęknięcia w ostrych wewnętrznych narożnikach i nagłych zmianach przekroju, zmniejszone przez duże zaokrąglenia i promienie.
- Zniekształcenia podczas hartowania, najgorsze w przypadku długich, cienkich lub asymetrycznych części.
- Miękkie miejsca spowodowane segregacją lub mikroskurczem, które nierównomiernie reagują na hartowanie.
- Powierzchnie odwęglone lub z zgorzeliną po wyżarzeniu w niekontrolowanej atmosferze, które pojawiają się później jako zmiany w obróbce.
- Nadmierne hartowanie, które zamienia wytrzymałość na austenit szczątkowy, który może przekształcić się pod obciążeniem.
Zanim zwolnisz zamówienie
Te pytania decydują, czy pierwszy artykuł pasuje do dziesiątego.
- Jaki standard i klasa pojawią się na certyfikacie?
- Gdzie mierzy się twardość i w ilu odlewach przypada na partię?
- Czy kupon testowy jest odlany osobno i czy certyfikat tak mówi?
- Jakie zniekształcenia są dopuszczalne po leczeniu?
- Czy dostawca ponownie złagodzi stres po obróbce zgrubnej?
- Jakie okno procesu jest używane i jak jest rejestrowane w celu zapewnienia identyfikowalności?
Obróbka cieplna nie jest operacją wykańczającą przykręcaną do odlewu; jest to krok, który zamienia wylew w materiał. Zdecyduj o matrycy na podstawie tego, co robi część, zapisz wymagania w kategoriach, które laboratorium może zmierzyć, i potraktuj certyfikat jako dowód dotyczący kuponu, a nie obietnicę dotyczącą odlewu. Dostawcy, którzy kontrolują czasy wytrząsania i chłodzenia, zwykle odpowiadają na te pytania bez wahania, ponieważ właśnie od tego zaczyna się większość zmian w odlewach z żeliwa sferoidalnego poddawanych obróbce cieplnej.