PL
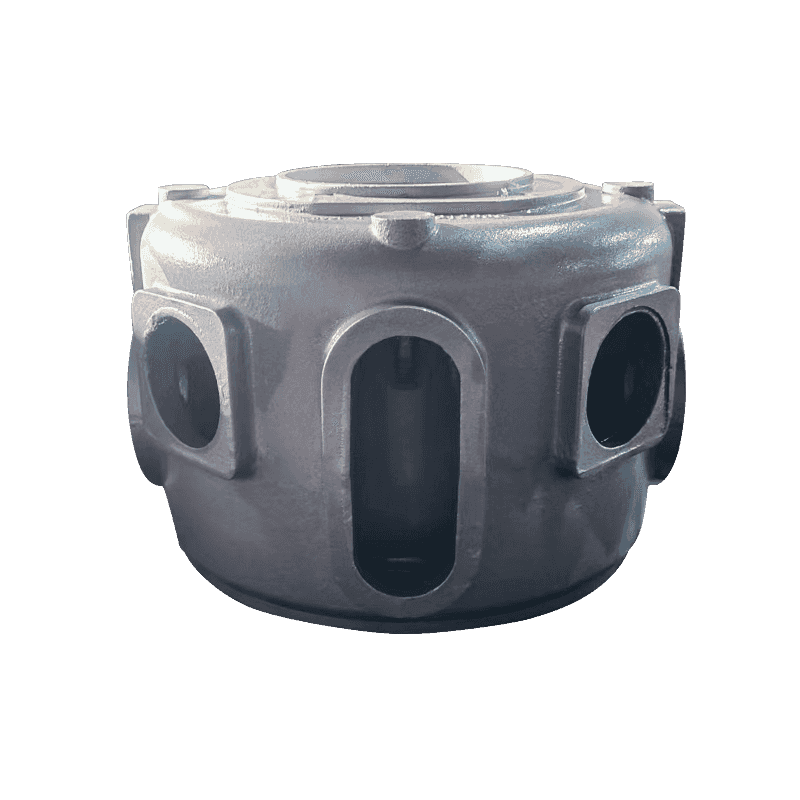
Korpus sprężarki o masie 1,8 tony opuszcza miejsce wytrząsania z czystymi krawędziami i przechodzi kontrolę wymiarową, a następnie ulega awarii w centrum obróbczym: kilka milimetrów pod górną powierzchnią otwiera się ciemny, zabrudzony pas. Arkusz chemiczny wygląda rozsądnie, a odlew nie jest porowaty. Wadą jest flotacja grafitu, a gdy dotrze on do obrobionej powierzchni, ciepło, obróbka stopu i koszt formowania są już zużyte.
Zasada działania jest prosta do określenia. Flotacja jest defektem wynikającym z gęstości wolno schładzających się ciężkich profili i jest kontrolowana przez dopasowywanie równoważnika węgla do modułu przekroju, celowe chłodzenie górnej powierzchni i decydowanie z góry, gdzie będzie osadzony metal protektorowy. Sama chemia tego nie naprawi, a osobno odlany pasek testowy Cię o tym nie ostrzeże.
Czym właściwie jest flotacja grafitu
Żeliwo sferoidalne krzepnie w wyniku reakcji eutektycznej, podczas której grafit rośnie w postaci grudek wewnątrz cieczy. Guzek ma gęstość około 2,2 g/cm3; zawartość otaczającego ciekłego żelaza wynosi blisko 7 g/cm3. Szczelina ta stanowi siłę wyporu i w odlewie, który przez długi czas pozostaje płynny, wystarczy przesunąć grudki przez wytop.
W ścianie o grubości 20 mm zamrożenie trwa kilka sekund, a guzki zostają zablokowane w miejscu ich powstania. W ścianie o grubości 150 mm ten sam stop może pozostać płynny przez wiele minut, a guzki, które tworzą się wcześnie, mają czas na uniesienie się. Rezultatem jest bogata w grafit warstwa pod górną powierzchnią – często górna warstwa ma grubość od 5 do 30 mm, w zależności od wielkości przekroju i temperatury zalewania – znajdująca się nad pasmem, którego struktura i właściwości uległy cichej degradacji.
Flotacja to makrosegregacja, a nie problem guzowatości. Dotknięty prążek może wykazywać akceptowalną liczbę guzków pod mikroskopem, podczas gdy wytrzymałość na rozciąganie i wydłużenie w tym paśmie gwałtownie spadły.
To rozróżnienie decyduje o sposobie kontroli wady. Odlewnia może wytworzyć doskonałą sferoidalność, czystą osnowę i przejść próbę rozciągania na oddzielnie odlanym pręcie, a mimo to wysyłać odlew, którego górna powierzchnia nie przetrwa pierwszej obróbki. Opłaca się również oddzielić flotację od reszty rodziny defektów: gruby grafit pojawia się w ciężkich przekrojach jako skupiona, przypominająca robakowatość degeneracja, a nie fizyczna migracja guzków, a grafit eksplodowany zwykle wskazuje na problem z obróbką stopu. Leki są różne, więc diagnoza musi być konkretna.
Operatorzy, którzy spotykają się z usterką po raz pierwszy, zwykle obwiniają praktykę nalewania. Warto wrócić do samego materiału – krótkie odświeżenie co żeliwo sferoidalne zapewnia w eksploatacji pozwala spojrzeć na problem z innej perspektywy, zanim topielnia weźmie na siebie winę.
Ekwiwalent węgla i moduł przekroju: dwie liczby, które mają znaczenie
O większości wyniku decydują dwie zmienne. Pierwszy to ekwiwalent węgla, CE = C Si/3, z dodatkiem fosforu w niektórych sklepach. Drugi to moduł przekroju, czyli stosunek objętości do powierzchni najcięższej części odlewu, ponieważ określa, jak długo metal pozostaje płynny po napełnieniu.
Opublikowane recenzje żeliwa sferoidalnego o grubych przekrojach wskazują, że ryzyko flotacji przekracza około 4,5% CE i ryzyko wzrasta wraz ze wzrostem rozmiaru przekroju. Właśnie dlatego węgiel i krzem należy powiązać ze współczynnikiem przekroju, zamiast wybierać je raz i ponownie wykorzystywać w całej rodzinie produktów: chemia, która pięknie przelewa się do cienkiej pokrywy pompy, będzie unosić się w grubym korpusie sprężarki.
| Zmienna | Dlaczego przesuwa ryzyko flotacji | Kierunek dla odcinków ciężkich |
|---|---|---|
| Odpowiednik węgla | Ustawia całkowity grafit eutektyczny i płynność; długie okno krzepnięcia umożliwia przemieszczanie się guzków | Utrzymać w pobliżu 4,1 do 4,4%, na dolnym końcu, gdy grubość ścianki przekroczy około 100 mm |
| Węgiel | Węgiel is the material that floats; every extra tenth adds volume to the accumulation band | Zwykle od 3,5 do 3,7% zamiast 3,8% i więcej |
| Krzem | Podnosi CE o około jedną trzecią własnej masy i sprzyja grafityzacji | 2,0 do 2,5%, wybrane w oparciu o pułap CE, a nie samą klasę |
| Temperatura zalewania | Dodatkowe przegrzanie wydłuża czas, w którym odlew pozostaje płynny | Tak chłodne, jak niezawodne wypełnianie formy, często od 1360 do 1400 °C |
| Chłodzenie od góry | Wczesne zamrożenie górnej części powoduje zablokowanie guzków na miejscu | Dreszcze, gęsty piasek od strony twarzy, brak otwartego gorącego dachu |
| Pozycja pionowa | Górny pion utrzymuje zbiornik cieczy dokładnie tam, gdzie gromadzą się guzki | Podawanie z boku lub z dołu, jeśli pozwala na to geometria; zrelaksuj się pod górną twarzą |
Stół to kierunek podróży, a nie przepis. Dwie odlewnie pracujące z tym samym modułem przekroju mogą ustalić różną zawartość węgla i obie będą prawidłowe, ponieważ właściwości piasku, sposób chłodzenia i temperatura zalewania różnią się. To, co nie powinno się różnić, to dyscyplina zapisywania docelowego CE w oparciu o moduł przekroju przed zamontowaniem wzoru i ponowne sprawdzanie go za każdym razem, gdy klient pogrubia ścianę lub dodaje występ.
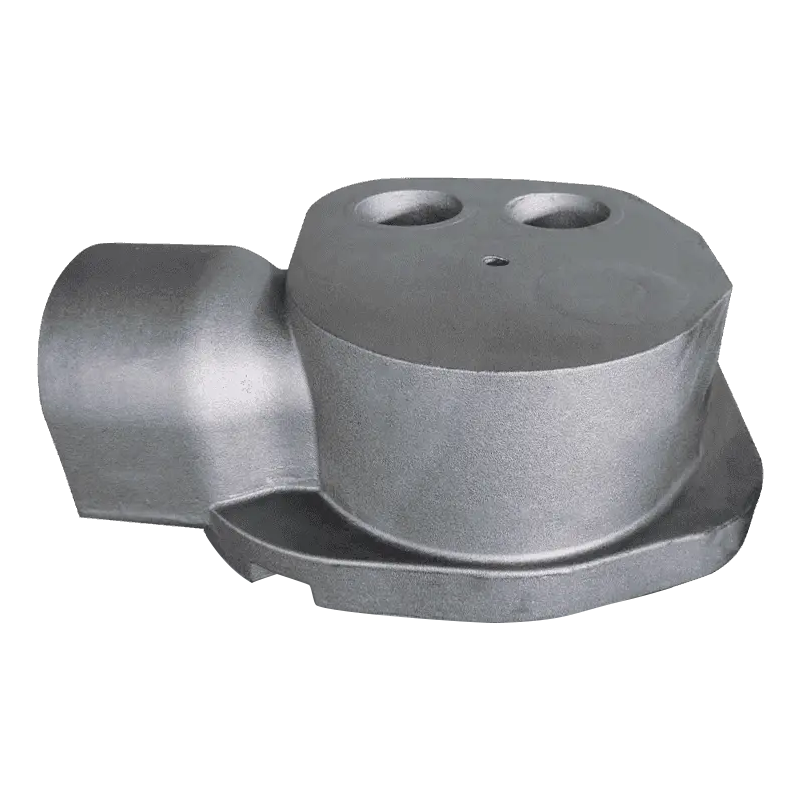
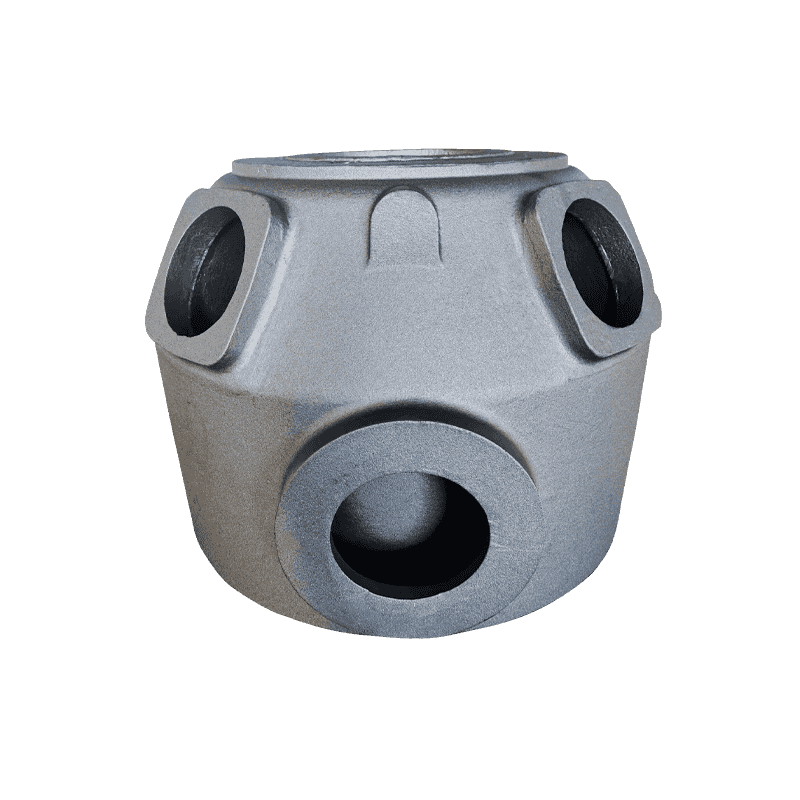
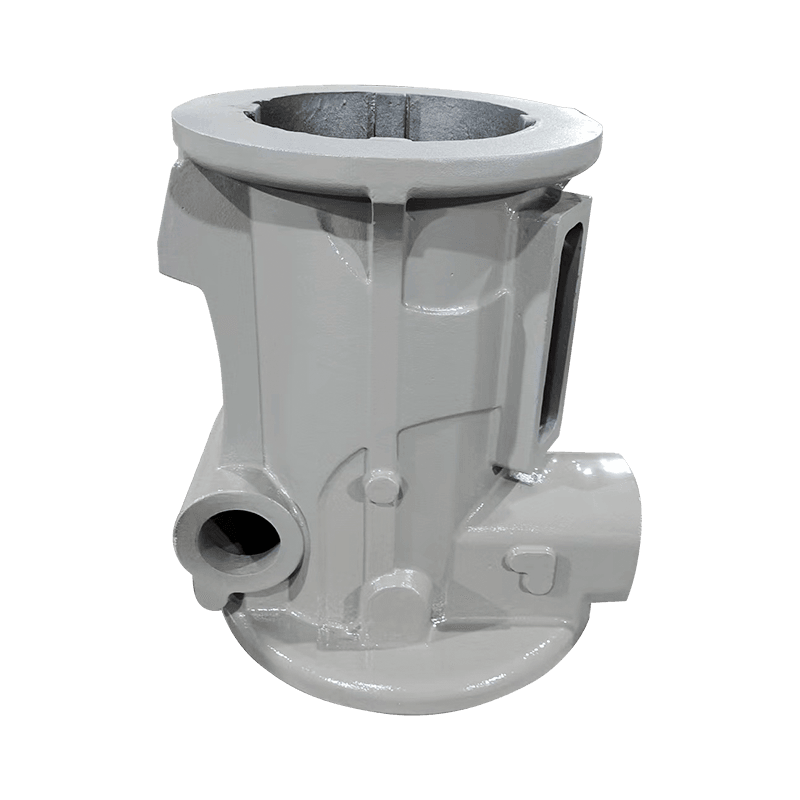
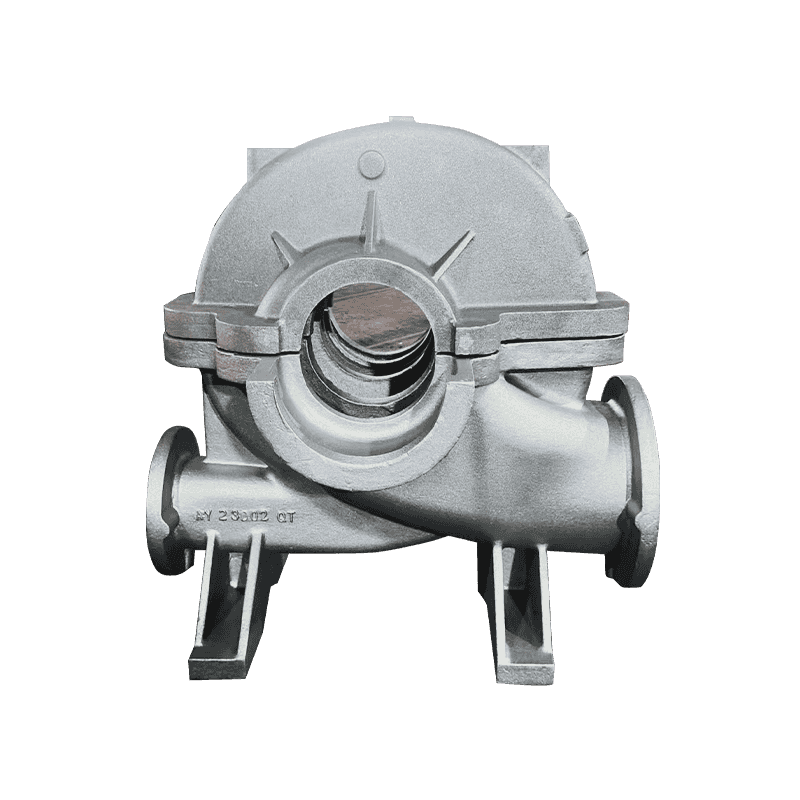
Części grubowarstwowe to miejsca, w których arytmetyka gryzie: korpus sprężarki ze ścianką od 60 do 90 mm, podstawa maszyny z ciężką masą centralną lub obudowa pompy z głębokim kołnierzem – wszystko to sprawia, że guzki przedostają się na górę przez długi czas.
Czytanie znaków, zanim zrobi to linia obróbki
Flotacja rzadko kiedy zapowiada się w odlewni. Pojawia się na centrum obróbczym, podczas przeróbek lub w reklamacji klienta. Sygnały są na tyle spójne, że można zbudować rutynę wokół:
- Wygląd powierzchni: górna powierzchnia może wyglądać na nieco bardziej matową lub bardziej szorstką po piaskowaniu, a zgrubna obróbka powoduje powstanie ciemnych smug, które podążają za powierzchnią, a nie ją przecinają.
- Metalografia in-situ: próbka wycięta z górnej powierzchni próbnego odlewu lub z uformowanego występu o tym samym module, ujawnia pasmo akumulacji, którego nigdy nie widać w przypadku oddzielnie odlanego pręta.
- Mapowanie twardości: strefa pływająca często jest bardziej miękka i bardziej ferrytyczna niż większość odlewu, co wyraźnie widać na mapowanej siatce.
- Prędkość ultradźwiękowa i tłumienie: przydatne do badań przesiewowych po skalibrowaniu odczytów względem przekrojowych próbek o tej samej geometrii.
- Cięcie niszczące: nadal metoda referencyjna, warta kosztów przy każdym nowym wzorze lub znaczącej zmianie składu chemicznego.
Nie zatwierdzaj odlewów o grubym przekroju wyłącznie na podstawie wytrzymałości oddzielnie odlanego pręta testowego. Batony rozlewa się cienko, szybko zamarzają i są odporne na defekt, który próbujesz złapać.
Najtańszym wczesnym ostrzeżeniem jest próbny odlew przekrojony przez najcięższą ścianę. Jedno przecięcie górnej powierzchni powie Ci więcej o ekwiwalencie węgla, rozmieszczeniu chłodziwa i położeniu pionu niż miesiąc testów rozciągania.
Środki zaradcze, które utrzymują się w produkcji
- Ustaw zgranie do sekcji, a nie do oceny. Najpierw ściągnij węgiel w dół, a następnie przytnij silikon do sufitu CE; jeśli specyfikacja podnosi wymagania dotyczące krzemu w stosunku do wymagań matrycy, węgiel musi jeszcze bardziej spaść.
- Najpierw zamroź górną powierzchnię. Zewnętrzne lub wewnętrzne dreszcze lub skierowany w stronę piasku, który szybciej pochłania ciepło, skracają okno, w którym mogą przemieszczać się guzki. Dopasuj chłód do rzeczywistego gorącego miejsca, zamiast kropkować go po twarzy.
- Wlać tak chłodno, jak forma wypełnia się niezawodnie. Przegrzanie kupuje płynność i kosztuje odporność na flotację; Temperatura od 1360 do 1400°C wystarcza na większość ciężkich prac, a długie przetrzymywanie w piecu również działa na niekorzyść.
- Zdecyduj, gdzie wada może mieszkać. Najważniejsze obrobione powierzchnie znajdują się na dole lub z boku formy; górna powierzchnia otrzymuje naddatek, wynoszący od 10 do 25 mm jako wspólny punkt początkowy, obrobiony maszynowo z pływającą taśmą wewnątrz niej.
- Utrzymuj szczelność obróbki stopu. Pozostałość magnezu około 0,03 do 0,05%, niska zawartość pierwiastków ziem rzadkich, szybkie zaszczepianie i brak niepotrzebnego ponownego podgrzewania – wszystko to zmniejsza ryzyko, że problem z oczyszczaniem spowoduje zwiększenie problemu flotacji.
- Sprawdzaj po rui, a nie po roku. Przekrojona próbka z pierwszego odlewu nowego modelu oraz okresowa metalografia górnej powierzchni wychwytuje dryfujący równoważnik węgla, zanim partia dotrze na linię obróbczą.
Wszystko to samo w sobie nie jest drogie, a w przypadku ciężkiej jednoczęściowej konstrukcji – podstawy maszyny, korpusu sprężarki, obudowy pompy – pierwszy artykuł podzielony na części zwraca się po raz pierwszy, gdy zapobiega złomowaniu odlewu.
O co zapytać przed złożeniem zamówienia
Jeśli kupujesz odlewy z żeliwa sferoidalnego o grubych przekrojach, flotacja jest w równym stopniu kwestią dostawcy, jak i odlewni. Odpowiedzi, których szukasz, są konkretne, a pytania krótkie:
- Na jakim module przekroju zbudowałeś chemię i jaki ekwiwalent węgla dla niej wybrałeś?
- Skąd pobiera się próbkę metalograficzną, z samego odlewu czy z oddzielnie odlanego pręta?
- Jak sterujesz chłodzeniem górnej powierzchni i jakie jest położenie pionu?
- Jaki naddatek na obróbkę pozostawiasz na górnej powierzchni i jak doszedłeś do tej liczby?
- Czy rejestrujesz temperaturę węgla, krzemu, magnezu i zalewania dla każdego ciepła i czy mogę zobaczyć te dane za ostatnie sześć miesięcy?
Dostawca, który odpowiada na dwa pierwsze pytania w sposób ogólny i na ostatnie z obietnicą, podaje cenę, a nie konstrukcję. Konsekwencję handlową trzeba jasno stwierdzić: odlew, który przechodzi atest i nie sprawdza się na centrum obróbczym, jest najdroższym rodzajem złomu, ponieważ kupujący zapłacił już za transport, czas obróbki i zatrzymaną linię produkcyjną.
Dostawcy, którzy dobrze radzą sobie z ciężkimi sekcjami, zwykle odpowiadają na te pytania, zanim zostaną zadane; moduł przekroju, docelowy ekwiwalent węgla, układ chłodzenia i miejsce pobierania próbek zwykle pojawiają się w pakiecie ofertowym bez monitu.
Obowiązuje ta sama dyscyplina zakres odlewów z żeliwa sferoidalnego zbudowane wokół komponentów sprężarki, pompy, zaworu i obrabiarki, których grubość ścianek jest na tyle zróżnicowana, że żadna pojedyncza substancja chemiczna nie pokrywa każdej części.
Flotacja grafitu nie jest tajemniczą wadą, jeśli fizyka jest już na stole. Guzki są lżejsze od cieczy, która je przenosi, ciężkie sekcje pozostają płynne wystarczająco długo, aby ta różnica miała znaczenie, a metal, który kończy się pod górną powierzchnią, nie jest metalem, jaki zakłada rysunek.
Kontroluj to, podejmując trzy decyzje: odpowiednik węgla dopasowany do modułu przekroju, celowe chłodzenie górnej powierzchni oraz naddatek na obróbkę, który utrzymuje pływającą taśmę w pojemniku na złom, a nie wewnątrz gotowej części. Wszystko później – paski testowe, certyfikaty i raporty z inspekcji – jest potwierdzeniem, a nie ochroną.