PL
Trudna prawda o węglikach w odlewach z żeliwa sferoidalnego
Po czterech odwiertach w cyklu produkcyjnym wiertło zaczyna dymić. Certyfikat materiałowy mówi, że żeliwo sferoidalne klasy 80-55-06. Punktowa kontrola twardości w pobliżu kanału rdzeniowego wskazuje 312 HBW, znacznie powyżej specyfikacji. Frytki są krótkie, szorstkie i szare zamiast czystych loków. Część jest zgodna wymiarowo, ale będzie trudna w obróbce i ryzykowna pod obciążeniem. Przyczyną są prawie na pewno węgliki.
Węgliki w odlewach z żeliwa sferoidalnego rzadko pojawiają się podczas kontroli przychodzącej. Kryją się za akceptowalną średnią twardością i czystą powierzchnią. Stają się widoczne, gdy narzędzia zużyją się w ciągu kilku minut, rozerwą się gwinty lub nie powiedzie się próba ciśnieniowa. Zrozumienie, co je tworzy i jak odlewnie je powstrzymują, to najbardziej bezpośredni sposób na uniknięcie podwójnego płacenia za ten sam problem: raz przy odlewaniu, raz przy obróbce i gwarancji.
Praktyczną różnicą pomiędzy niezawodnym odlewem z żeliwa sferoidalnego a kłopotliwym zwykle nie jest średnia twardość. Jest to brak twardych, kruchych faz dokładnie w strefach wymagających obróbki i obciążenia.
Czym są węgliki i dlaczego się pojawiają
W prawidłowo zestalonym żeliwo sferoidalne Węgiel wytrąca się w postaci grafitu sferoidalnego podczas krzepnięcia eutektyki. Te kulki grafitowe nadają żelazu ciągliwość, zdolność tłumienia i skrawalność. Transformacja zależy od czasu i warunków zarodkowania.
Gdy miejscowa szybkość chłodzenia jest zbyt duża lub gdy skład stopu oddala się od strefy stabilnej grafitu, węgiel łączy się bezpośrednio z żelazem, tworząc cementyt (Fe3C). Jeśli cementyt tworzy połączoną sieć, strukturę nazywa się węglikiem ledeburytowym. Jest to ta sama faza, która nadaje twardość żelazu białemu, ale w żeliwie sferoidalnym jest to wada, a nie cecha konstrukcyjna.
Badania krzepnięcia żelaza sferoidalnego wskazują na te same czynniki:
- Szybkie chłodzenie w cienkich przekrojach. Ściany cylindrów, żebra pompy i krawędzie prowadzące twardnieją szybciej niż ciężkie występy, pozostawiając niewiele czasu na wzrost grafitu.
- Niskoemisyjny ekwiwalent węgla. Wartość CE poniżej około 4,3 popycha krzepnięcie w stronę tworzenia węglików.
- Elementy stabilizujące węgliki. Chrom, mangan, molibden, wanad i bor sprzyjają cementytowi nawet w umiarkowanych ilościach, często przedostając się przez niemonitorowany złom stalowy.
- Zanikanie inokulacji. Zaszczepienie zapewnia miejsca zarodkowania potrzebne grafitowi. Zbyt mała ilość modyfikatora lub zbyt długie opóźnienie przed wylaniem powoduje, że stopiony materiał pozostaje pozbawiony tych miejsc.
- Lokalne warunki termiczne. W strefach ostatniego zamarzania odlewu gromadzą się masywne węgliki.
„Węgliki to pamięć odlewu dotycząca jego własnej historii chłodzenia. Pytanie brzmi, czy odczytujesz tę pamięć przed obróbką, czy po awarii.”
Informacje. Węgliki nie są automatycznie przyczyną odrzucenia. Niektóre specyfikacje przemysłowe tolerują do 3 procent węglika na powierzchnię w określonych strefach niefunkcjonalnych. Pytaniem jest, czy tolerancja jest udokumentowana i uzgodniona, czy też odkryta przez przypadek.
Wpływ węglików na obróbkę i żywotność
Pierwsza zasada problemów z węglikami: są lokalne. Pojedynczy zimny punkt w jednej wnęce formy może wytworzyć strefę węglika, podczas gdy reszta odlewu jest zdrowa. Próbki o średniej wytrzymałości na rozciąganie mogą przejść, a odlew może w dalszym ciągu zniszczyć frez lub pęknięcie w trakcie eksploatacji.
Zwykle problem pojawia się po raz pierwszy w trakcie obróbki. Cementyt jest znacznie twardszy niż osnowa perlityczna lub ferrytyczna, dlatego narzędzie tnące przechodzące przez strefę węglika podlega silnym uderzeniom. Trwałość narzędzia spada, kontrola wymiarowa staje się niestabilna i powstają pęknięcia. Podczas wiercenia różnicę między dobrą partią a złą widać już w pierwszych kilku otworach.
Jeśli chodzi o wydajność, węgliki usuwają zdolność materiału do odkształceń plastycznych. Odlew z wyraźną siecią węglików zachowuje się jak białe żelazo: twardszy, ale kruchy. Wydłużenie może spaść poniżej 3 procent, energia uderzenia gwałtownie spada, a część staje się wrażliwa na karby i koncentrację naprężeń. Ma to znaczenie w przypadku korpusów pomp znajdujących się pod ciśnieniem, obudów sprężarek poddawanych cyklom cieplnym i konstrukcji obrabiarek, które muszą utrzymywać się w osi.
| Własność | Zwykłe żeliwo sferoidalne | Z siatką węglikową |
|---|---|---|
| Twardość (HBW) | 170 - 250 | 300 - 500 zlokalizowanych |
| Wydłużenie (%) | 6 - 18 | Poniżej 3 |
| Udarność (J) | 8 - 25 | Poniżej 5 |
| Skrawalność | Dobre ze standardowym oprzyrządowaniem | Biedny; szybkie zużycie i odpryski |
| Zachowanie niepowodzenia | Odkształcenie plastyczne z widocznym ostrzeżeniem | Kruche pęknięcie bez znaczącego ostrzeżenia |
Niebezpieczeństwo. W części znajdującej się pod ciśnieniem strefa węglika w narożu wewnętrznym działa jak starter pęknięcia. Po przyłożeniu ciśnienia twarda strefa nie jest w stanie wytrzymać naprężenia, a awaria zmienia się z wycieku przed pęknięciem w nagłe pęknięcie.
Kontrola procesu zapobiegająca węglikom
Kontrola węglika zależy od czterech zmiennych: chemii, zaszczepiania, szybkości chłodzenia i obróbki cieplnej. Najsilniejsze odlewnie zarządzają wszystkimi czterema jak jednym systemem, a nie oddzielnymi punktami kontrolnymi.
Chemia i ekwiwalent węgla
W przypadku żeliwa sferoidalnego do zastosowań ogólnych równoważnik węgla wynosi zwykle od 4,3 do 4,6 procent, a krzemu od 2,2 do 2,8 procent. Dolna granica jest krytyczna: poniżej eutektyki CE stop staje się bardziej podatny na wytrącanie się węglików, niezależnie od jakości zaszczepienia.
Późna i niezawodna inokulacja
Zaszczepienie dodaje miejsca zarodkowania grafitu. Późna inokulacja, wykonywana w strumieniu wylewania lub przy przenoszeniu kadzi, daje największą liczbę zarodków, gdy metal wchodzi do formy. Odstęp pomiędzy zaszczepieniem a wylaniem ma znaczenie tak samo jak ilość modyfikatora; wyblakłe zaszczepienie jest główną przyczyną niespójności pomiędzy partiami.
Szybkość chłodzenia i konstrukcja sekcji
Projektant odlewu i odlewnia powinni dokonać przeglądu cienkich przekrojów, ostrych przejść i kanałów rdzeniowych przed wycięciem modelu. Klasycznym przykładem są cienkościenne komponenty sprężarek: kanały chłodzące, wąskie ścianki i strefy gwintowane tworzą wiele lokalizacji o dużej lokalnej szybkości chłodzenia. Odlewnie, które regularnie produkują takie części, dostosowują temperaturę wlewu, zalewania i warunki formy, aby utrzymać się w zakresie stabilnym dla grafitu.
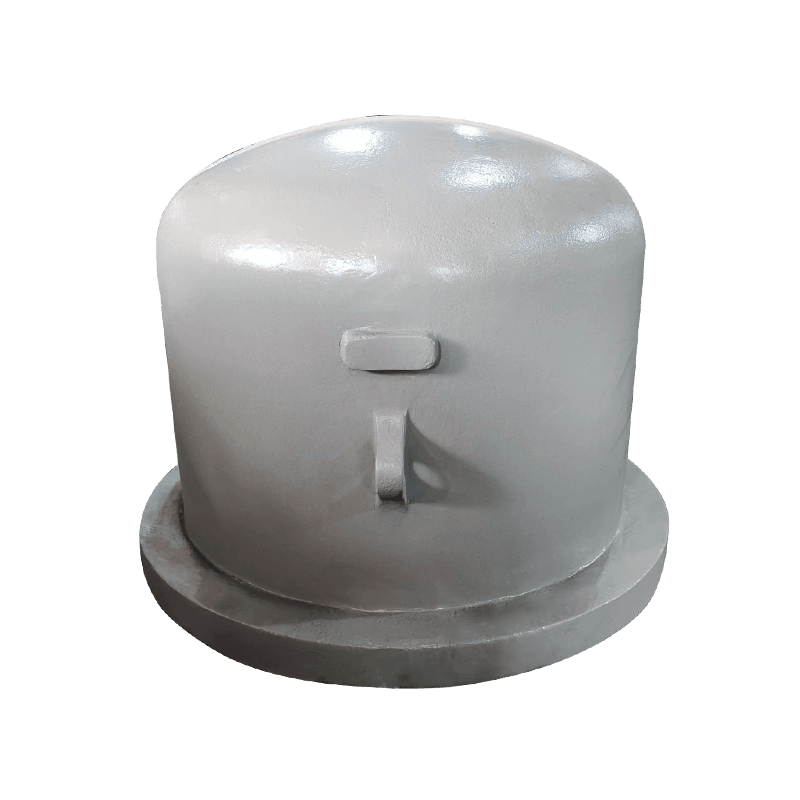
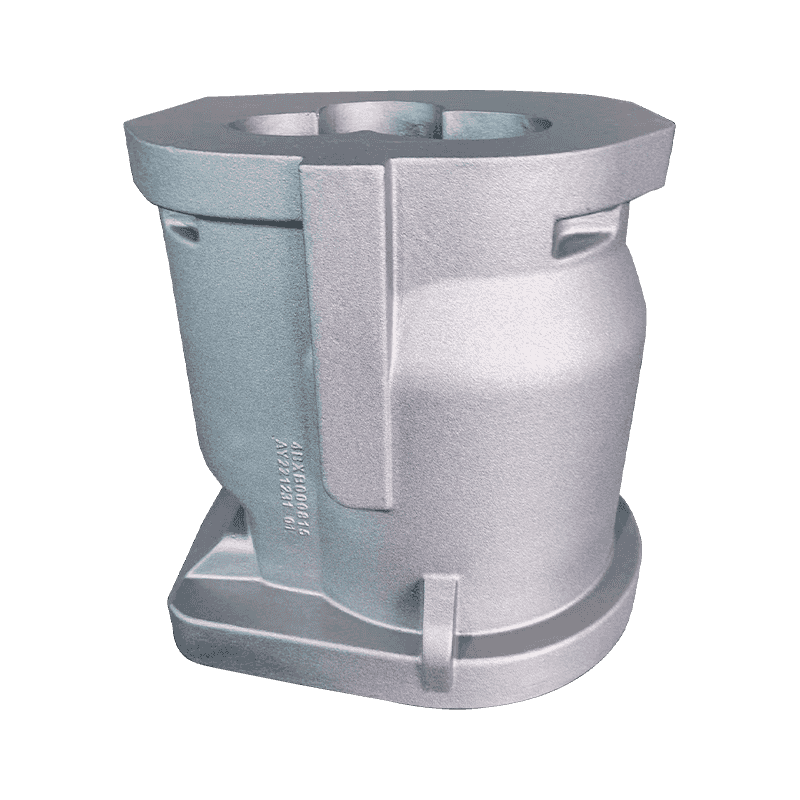
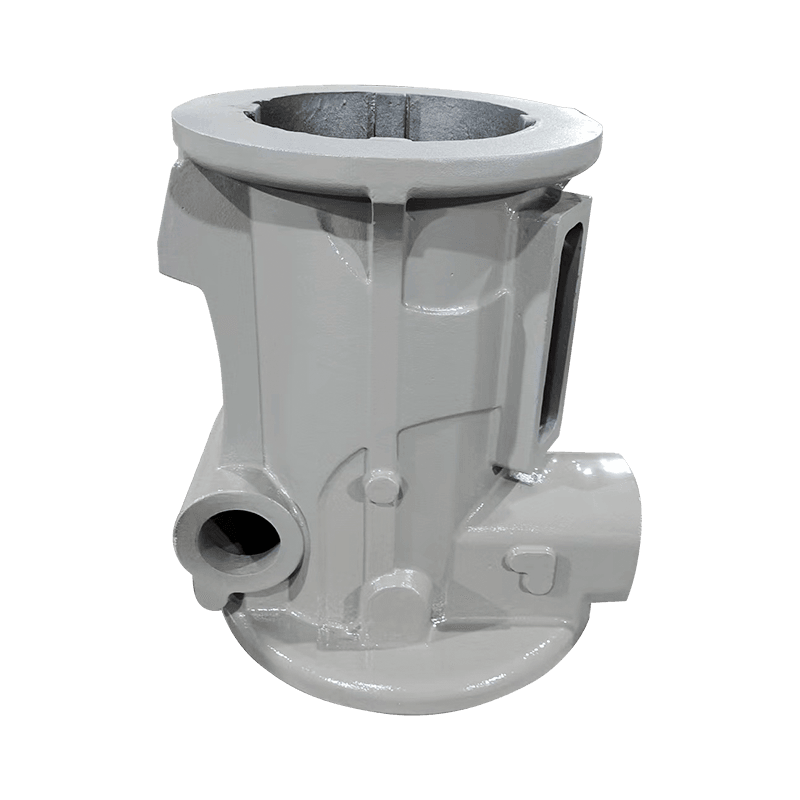
 Cylinder sprężarki HT250 z odlewem z żywicy piaskowej Ten nośny cylinder opiera się na formowaniu z żeliwa HT250 o wysokiej wytrzymałości i piasku żywicznego. Cienkie ścianki i kanały chłodzące tworzą strefy podatne na węgliki, co sprawia, że omawiane tutaj ryzyko związane z obszarem przejściowym jest bezpośrednio istotne. Zobacz produkt →
Kiedy cienki przekrój przylega do ciężkiego, czas krzepnięcia zmienia się gwałtownie i w strefie przejściowej wolą pojawiać się węgliki. Przeglądy wzorów, promienie przejścia i kontrolowane chłodzenie formy pozwalają uniknąć problemu, zamiast go później korygować.
Obróbka cieplna jako krok korygujący
Jeśli węgliki już się utworzyły, wyżarzanie ferrytyczne powoduje ich rozpuszczenie. Trzymanie odlewów w temperaturze około 900 stopni Celsjusza przez jedną do trzech godzin, a następnie powolne schładzanie, umożliwia rozkład cementytu i wytrącanie się węgla w postaci grafitu. Obróbka cieplna odlewów obrabiarek przebiega według tej samej logiki: doprowadzenie osnowy do określonej twardości i usunięcie faz niestabilnych. Obróbka cieplna kosztuje czas i energię, dlatego odlewnie traktują ją jako krok korygujący, a nie substytut kontroli procesu.
Odlewy obrabiarek, charakteryzujące się ciężkimi przekrojami i długim czasem chłodzenia, są mniej narażone na działanie cienkościennych węglików, ale nadal wymagają określonego cyklu wyżarzania, aby zapewnić stabilną, jednolitą strukturę.
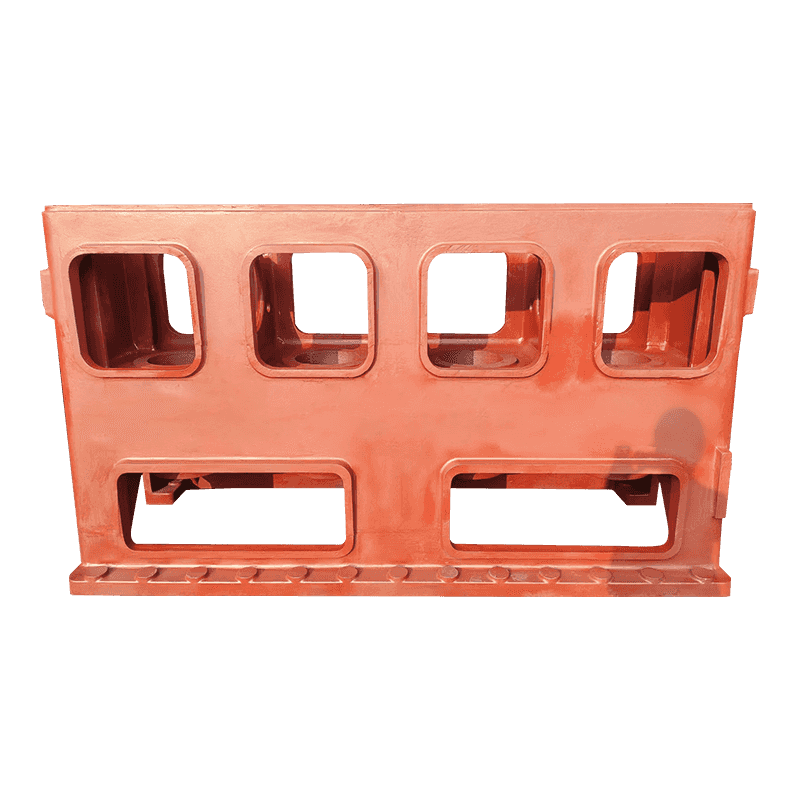
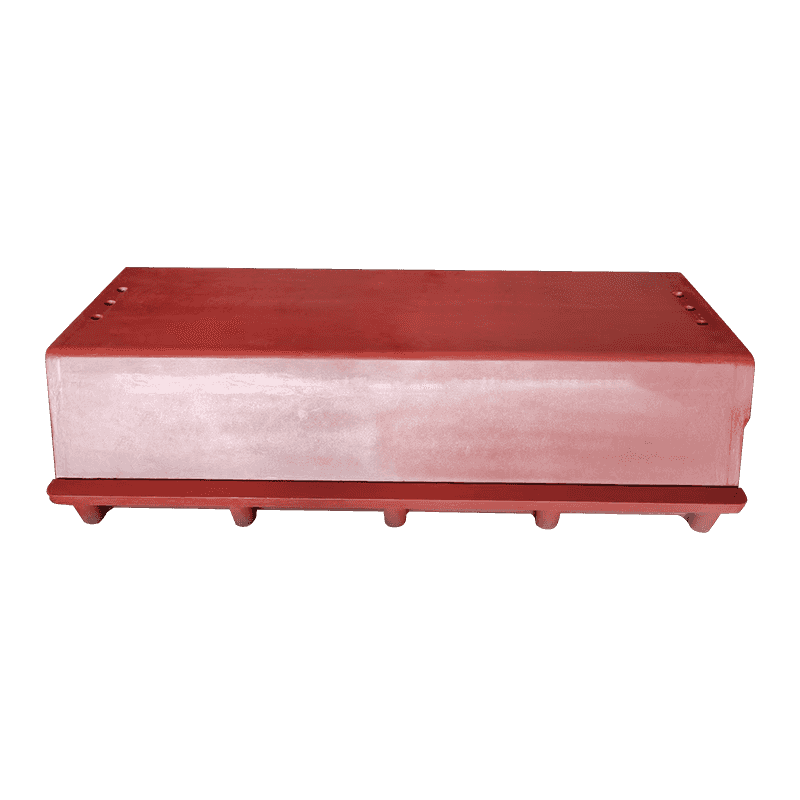
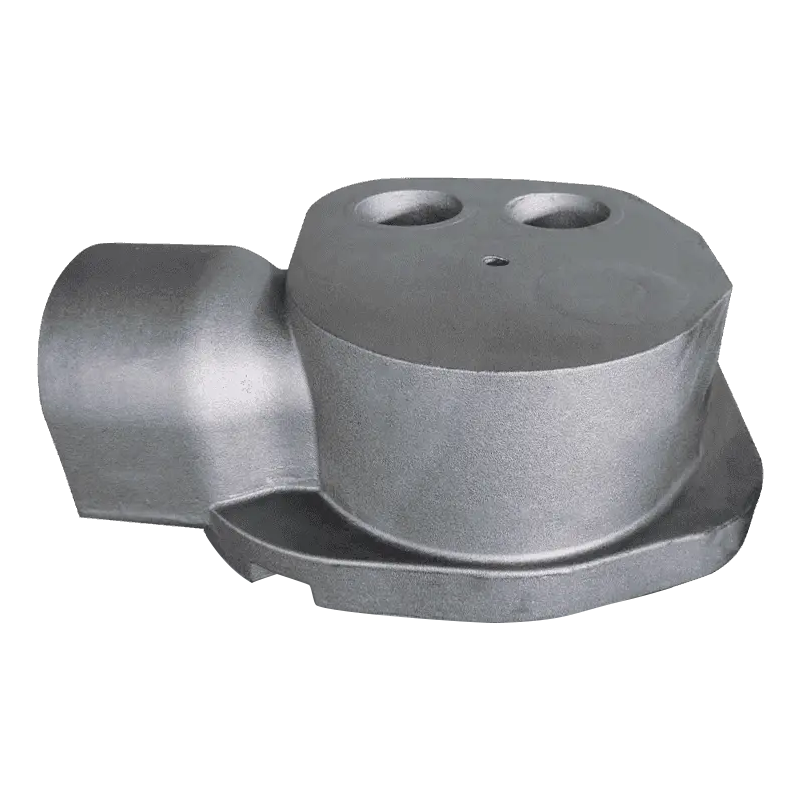
 Stabilna podstawa maszyny do podparcia obrabiarki Służąc jako podstawa konstrukcyjna obrabiarki, podstawa ta zapewnia sztywność i odporność na wibracje. W otaczającym tekście podkreślono, że odlewy o grubych przekrojach nadal wymagają określonego cyklu wyżarzania, aby uzyskać spójną, jednolitą strukturę. Zobacz produkt →
Sukces. Odlewnia stosująca rygorystyczne limity chemiczne, późną inokulację i zdefiniowany cykl wyżarzania może produkować żeliwo sferoidalne, które obrabia się identycznie w każdej partii. Ta spójność jest warta więcej niż oszczędności wynikające z tańszego zestawu opłat.
Co sprawdzić przed złożeniem zamówienia
Węgliki są wynikiem procesu, a nie zdarzeniem losowym. Kilka ukierunkowanych pytań oddziela odlewnię, która kontroluje swój proces, od tej, która liczy na to, co najlepsze. Kontrole te zajmują niewiele czasu i zapobiegają nieoczekiwanym problemom z węglikami po rozpoczęciu obróbki.
- Przejrzyj pełny certyfikat chemiczny. Większość certyfikatów wymienia węgiel i krzem. Zapytaj dodatkowo o limity chromu, manganu, molibdenu i wanadu. Dostawca, który ich nie zgłasza, może ich nie monitorować.
- Zapytaj, w jaki sposób stosuje się szczepienie. Zaszczepienie strumienia lub kadzi na ostatnim etapie jest mocnym sygnałem, że zarodkowanie jest traktowane poważnie.
- Zdefiniować osnowę i obróbkę cieplną. Należy określić, czy odlewy są dostarczane w postaci odlewu, normalizowane czy wyżarzane i jakiej mikrostruktury oczekuje się w strefach krytycznych.
- Poproś o mapę twardości pierwszego artykułu. Sprawdzaj twardość na cienkich przekrojach i w pobliżu obrobionych otworów, nie tylko na oddzielnie odlanym pręcie testowym. Węgliki ukrywają się pomiędzy twardością pręta testowego a twardością lokalną.
- Zapisz akceptację węglika dla każdej strefy. Jeśli rysunek nie toleruje węglików w określonym obszarze, powiedz to. Jeśli gdzie indziej dopuszczalne są niewielkie kwoty, powiedz to również.
Odlewy pomp i zaworów to typowy przypadek, w którym ta rozmowa się opłaca. Korpus pompy musi być szczelny, obrobiony wielostronnie i niezawodny w zmiennych temperaturach. Dyskusja na temat węglików szybko przechodzi od „czy są dozwolone” do „gdzie dokładnie są dozwolone”.
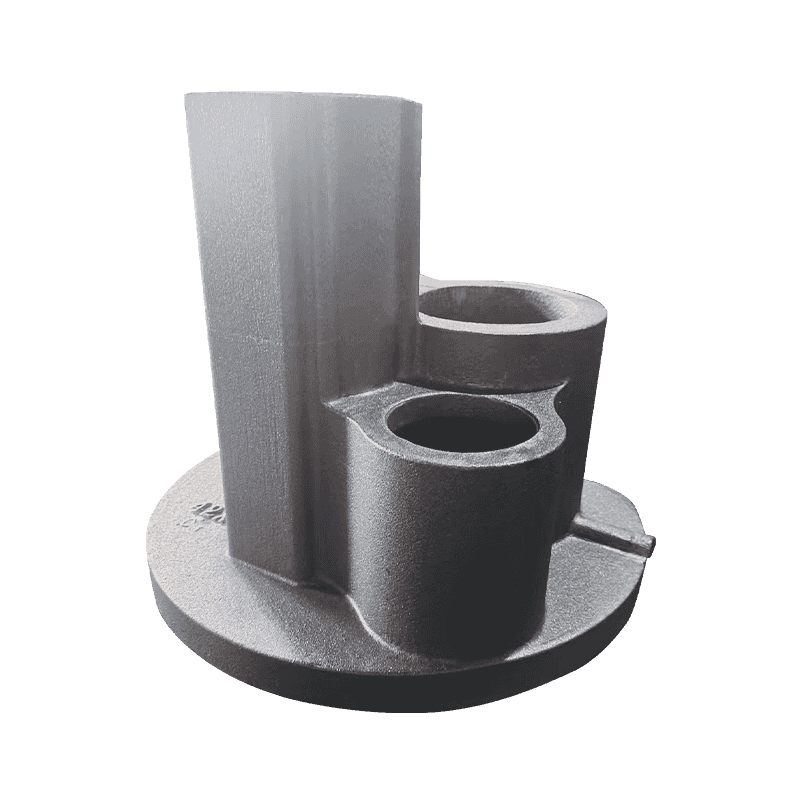
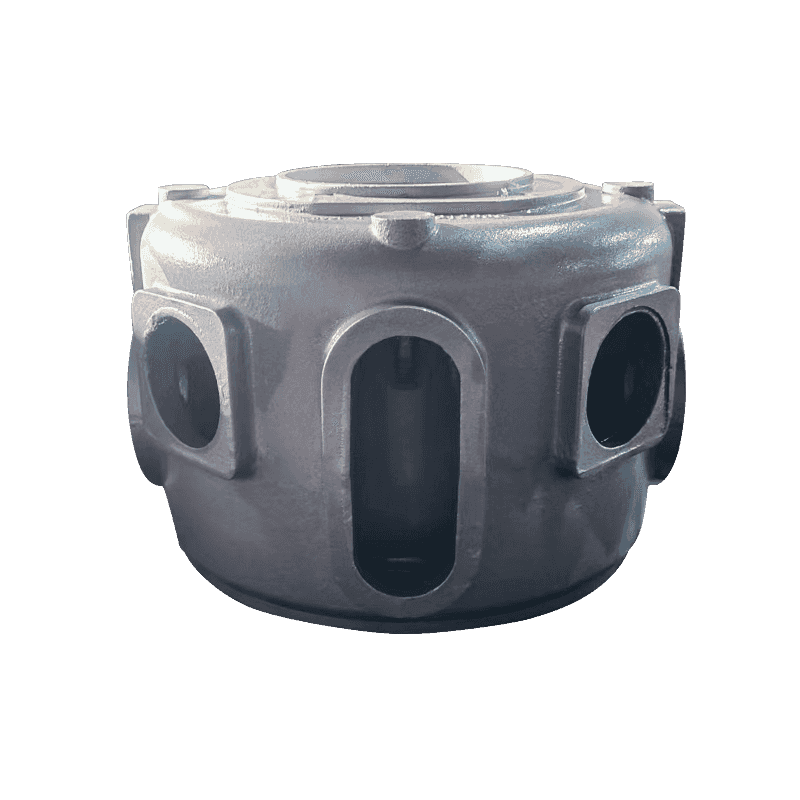
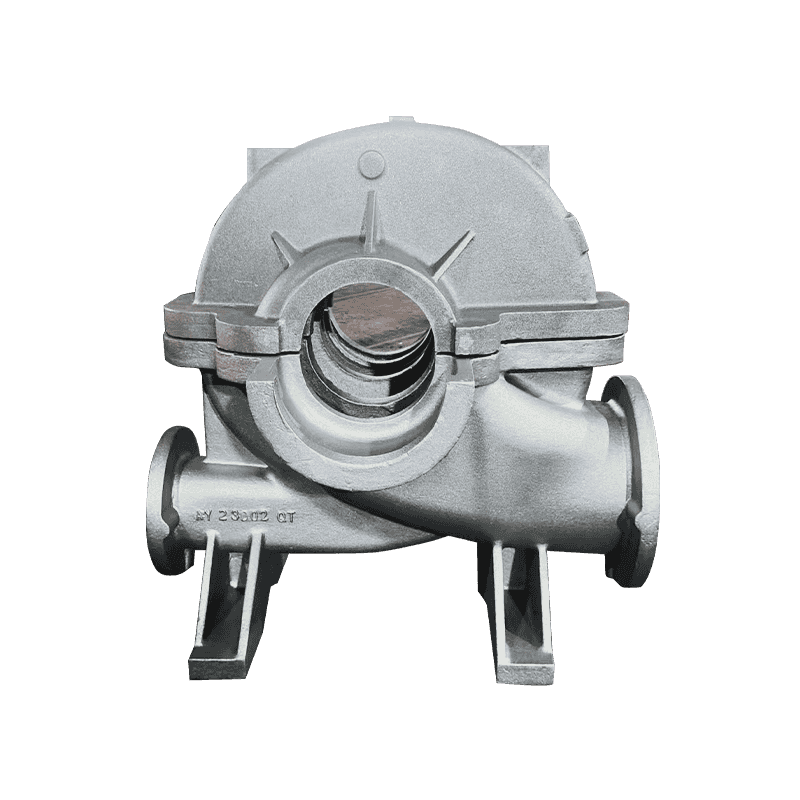
 Odlew korpusu pompy o szczelnej konstrukcji Pompa i korpus zaworu kierują przepływem płynu i wspierają zawór za pomocą zintegrowanych kanałów. Jego liczne obrobione powierzchnie czołowe i wymagania dotyczące szczelności są zgodne z dyskusją na temat lokalizacji węglików, co czyni go kluczowym elementem do przeglądu. Zobacz produkt →
Zanim poprosisz o wycenę, przejrzyj istniejące portfolio dostawcy. Odlewnia, która już produkuje podobną geometrię, ma wymierną przewagę; możesz sprawdź asortyment produktów i oceń, czy produkowane odlewy odpowiadają częściom, których potrzebujesz.
Ostrzeżenie. Wycena zauważalnie niższa od średniej rynkowej zasługuje na dodatkowe pytania, a nie mniej. Różnica pomiędzy wsadem kontrolowanym a wsadem tanim jest często widoczna w ilości elementów stabilizujących węgliki wchodzących do stopu.
Wniosek na wynos: węglikami można zarządzać, ale tylko wtedy, gdy poprosisz
Tworzenie się węglików w odlewach z żeliwa sferoidalnego jest przewidywalne. Wynika to z lokalnej szybkości chłodzenia, składu i warunków zarodkowania i można je kontrolować poprzez przemyślany projekt procesu. Koszt zapobiegania jest skromny: zdyscyplinowane limity chemiczne, szczepienie w odpowiednim czasie i, w razie potrzeby, etap obróbki cieplnej. Koszty późnego wykrycia węglików są wysokie: złomowanie, nieudane próby ciśnieniowe, przestoje maszyn i sporne dostawy.
Najlepszym momentem na obróbkę węglików jest czas przed wycięciem wzoru i podpisaniem zamówienia. Drugim najlepszym momentem jest teraz, kiedy nadal masz kontrolę nad specyfikacją, planem weryfikacji i rozmową z dostawcą.