PL
Piasta wirnika z żeliwa sferoidalnego do nowoczesnej turbiny wiatrowej może ważyć ponad dziesięć ton. Jest odlewany, obrabiany, a następnie przykręcany do wieży, która może wznieść się trzysta metrów nad ziemią. Po zainstalowaniu będzie on ładowany i rozładowywany miliony razy w temperaturach tak niskich jak minus czterdzieści stopni Celsjusza i oczekuje się, że zachowa solidną konstrukcję przez dwadzieścia lat lub dłużej.
To połączenie ciężkich profili, surowego klimatu i pracy zdominowanej przez zmęczenie sprawia, że odlewy turbin wiatrowych są wykonywane z ferrytycznego żeliwa sferoidalnego EN-GJS-400-18U-LT niemal tak samo często, jak stal jest stosowana na wał główny. Żeliwo sferoidalne zapewnia projektantowi siłę i wytrzymałość niezbędną do tworzenia dużych kształtów konstrukcyjnych, a dzieje się to przy kosztach odlewania i obróbki, z którymi nie mogą równać się alternatywne rozwiązania ze stali kutej lub prefabrykowanej.
Dlaczego odlewy z żeliwa sferoidalnego dominują w osprzęcie turbin wiatrowych?
W żeliwie sferoidalnym grafit wewnątrz mikrostruktury jest raczej kulisty niż płatkowy. Guzki te przerywają ciągliwą metalową osnowę w znacznie mniejszym stopniu niż ostre płatki grafitu z żeliwa szarego, dlatego też żeliwo sferoidalne zapewnia mierzalne wydłużenie i udarność w szerokim zakresie temperatur. W przypadku elementów turbin wiatrowych praktycznym rezultatem jest materiał, który może przenosić duże obciążenia, przetrwać zimny klimat i być odlewany na duże konstrukcje o kształcie zbliżonym do siatki, takie jak piasty, ramy i obudowy.
Do głównych odlewów turbin wiatrowych wykonanych z żeliwa sferoidalnego należą:
- Piasty wirników
- Obudowy łożysk głównych
- Ramy łóżek i ramy główne
- Obudowy skrzyni biegów
- Ramiona momentu obrotowego
- Obudowy napędu odchylenia i pochylenia
- Zaciski hamulcowe i wsporniki montażowe
Żeliwo szare jest tańsze i łatwiejsze do odlewania, ale grafit płatkowy powoduje, że jest kruche; ogranicza się do lekko obciążonych części, takich jak przeciwwagi, pokrywy i korytka kablowe. Staliwo oferuje wyższe wartości wytrzymałości na papierze, ale jego wyższa temperatura topnienia, droższe formowanie, dłuższe czasy obróbki i większa skłonność do wad skurczowych sprawiają, że jest to raczej wyjątek niż reguła w przypadku elementów o dużych przekrojach. Właśnie dlatego żeliwo sferoidalne, rodzina materiałów, w której mamy nadzieję uczynić bardziej przejrzystymi Co to jest żeliwo sferoidalne , zajmuje centrum każdej dyskusji na temat odlewania turbin wiatrowych.
EN-GJS-400-18U-LT: Stopień definiujący kategorię
Większość europejskich specyfikacji turbin wiatrowych odwołuje się do normy EN 1563 i wspomina o EN-GJS-400-18U-LT, niskotemperaturowym ferrytycznym żeliwie sferoidalnym, znanym wcześniej jako GGG 40.3. Kod gatunku wyjaśnia materiał: minimalna wytrzymałość na rozciąganie 400 MPa, minimalne wydłużenie 18 procent, U dla obowiązkowego testu udarności z karbem i LT dla udarności w niskiej temperaturze.
Typowe minimalne wymagania dla tego gatunku w zastosowaniach w turbinach wiatrowych podsumowano poniżej.
| Własność | Minimalne wymagania | Stan testowy |
|---|---|---|
| Wytrzymałość na rozciąganie Rm | 400 MPa | Oddzielnie odlana próbka testowa |
| Wytrzymałość na rozciąganie 0,2% Rp0,2 | 240 MPa | Oddzielnie odlana próbka testowa |
| Wydłużenie A | 18% | Oddzielnie odlana próbka testowa |
| Udarność KV | 12 J średnio, 9 J pojedyncze | W temperaturze -20°C, wycięcie w kształcie litery V |
| Opcja niskotemperaturowa | średnio 10J | Przy -40°C, dodawany przez wielu producentów OEM |
Krytycznym wymaganiem jest matryca ferrytyczna. Ferryt to miękka, plastyczna faza żeliwa; gdy otacza grudki grafitu, rozwijające się pęknięcie musi stale na nowo inicjować swoją drogę, zamiast przebiegać przez twardy perlit. Litera U w oznaczeniu oznacza, że należy wykazać wartość udarności, a nie ją założyć, dlatego odlewnia musi uważnie kontrolować mikrostrukturę odlewaną lub wyżarzoną. W przypadku lokalizacji na północy producenci OEM turbin zwykle dodają próbę udarności w temperaturze -40°C, wyższe minimum kulistości lub jedno i drugie. Jeśli odlewnia nie może zagwarantować tych wartości w dwutonowej piasty, oznacza to, że odlew nie spełniał wymagań specyfikacji, zanim opuścił warsztat.
Trwałość zmęczeniowa reguluje projekt
Odlewy turbin wiatrowych projektuje się z myślą o zmęczeniu, a nie wytrzymałości statycznej. Zakres naprężeń w piaście lub ramie łoża może zmieniać się co najmniej dziesięć milionów razy, więc każdy defekt objętościowy może stać się jądrem pęknięcia. EN-GJS-400-18U-LT z osnową ferrytyczną zapewnia tolerancję na pękanie, aby sprostać temu zadaniu. Ale sama ocena nie wystarczy. Ukryte ryzyko to wrażliwość przekroju: ściana w piaście o grubości 100 mm wychładza się w zupełnie innym tempie niż znajdujące się obok niej cienkie żebro. Lokalnie może pojawić się grubszy grafit, mniejsza liczba guzków i resztkowe węgliki, a wraz z nimi niższa ciągliwość i odporność zmęczeniowa.
Dobry projekt pomaga. Utrzymuj możliwie jednolitą grubość przekroju, łącz ciężkie sekcje w żebra ze stopniowymi przejściami i zaokrąglaj każdy ponownie wchodzący narożnik, ponieważ koncentracja naprężeń występuje tam, gdzie zaczynają się pęknięcia zmęczeniowe.
Sterowanie procesem w odlewni
Duże odlewy turbin wiatrowych z żeliwa sferoidalnego nie są produkowane przez przypadek. Każdy etap procesu odlewniczego musi być zdyscyplinowany:
- Nodularyzacja. Do stopu dodaje się magnez w celu przekształcenia grafitu w bryłki; Konsystencja tej obróbki decyduje o tym, czy część osiągnie 90% guzkowatości, czy mniej.
- Szczepienie ochronne. Powtarzane zaszczepianie modyfikatorami na bazie żelazokrzemu zwiększa liczbę guzków i eliminuje wolne węgliki na cienkich krawędziach.
- Zsyp. Filtry i kontrolowana prędkość zalewania zapobiegają przedostawaniu się żużlu i produktów ponownego utleniania do krytycznych ścieżek obciążenia.
- Karmienie. Projekt pionu musi zostać zweryfikowany pod kątem symulacji krzepnięcia, aby izolowane gorące punkty nie kurczyły się podczas chłodzenia.
- Obróbka cieplna. Wyżarzanie ferrytyczne rozpuszcza węgliki i homogenizuje osnowę, przywracając wymagane w specyfikacji wartości wydłużenia i udarności.
Odlewnie posiadające udokumentowane procedury obróbki cieplnej oraz zdolność do symulacji napełniania i krzepnięcia mają zdecydowaną przewagę w tej klasie produktów.
Duży odlew z żeliwa sferoidalnego jest oceniany w momencie jego zestalenia. Żadna obróbka nie poprawi mikrostruktury, która nie rozwinęła się prawidłowo.
Co określa odpowiedzialny kupujący
Dla kupujących dyskusja na temat odlewów turbin wiatrowych z żeliwa sferoidalnego jest zatem dyskusją na temat wymagań. Poważna specyfikacja techniczna powinna obejmować co najmniej:
- Klasa materiału i standard: EN-GJS-400-18U-LT zgodnie z EN 1563 w Europie lub ASTM A536 klasa 65-45-12 z uzgodnioną klauzulą dotyczącą uderzenia w niskich temperaturach dla projektów w Ameryce Północnej.
- Akceptacja mikrostruktury: minimalna kulistość, zakres wielkości grafitu i maksymalna zawartość perlitu w osnowie.
- Pozycja i częstotliwość próbki testowej: oddzielnie odlane w porównaniu z próbkami odlanymi oraz liczbę testów Charpy'ego wymaganych dla jednego stopu.
- Badania nieniszczące: poziom badań ultradźwiękowych, granice akceptacji i kontrola cząstek magnetycznych krytycznych powierzchni obrabianych.
- Polityka napraw: jakie drobne usterki można naprawić, według jakiej procedury i w jaki sposób naprawione obszary są ponownie sprawdzane.
- Dokumentacja: Certyfikat materiałowy EN 10204 3.1, wykresy obróbki cieplnej i raporty NDT.
Możliwości odlewnicze decydują o integralności odlewu
Krok od małych odlewów z żeliwa sferoidalnego do skali turbin wiatrowych nie jest liniowy. Sekcje ciężkie wymagają doświadczenia w zakresie zalewu, podawania, zaszczepiania, obróbki cieplnej, obsługi dźwigów i badań nieniszczących, które zdobywają tylko operatorzy odlewów o dużych przekrojach. Dlatego też producent OEM turbiny lub dostawca pierwszego poziomu ocenia nie tylko chemię, ale całą halę produkcyjną odlewni.
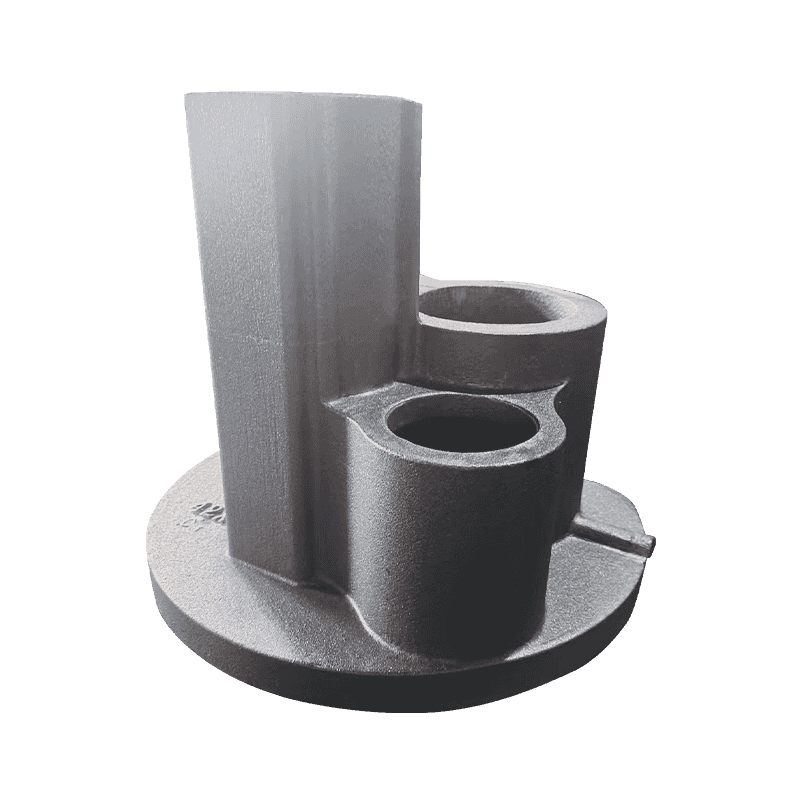
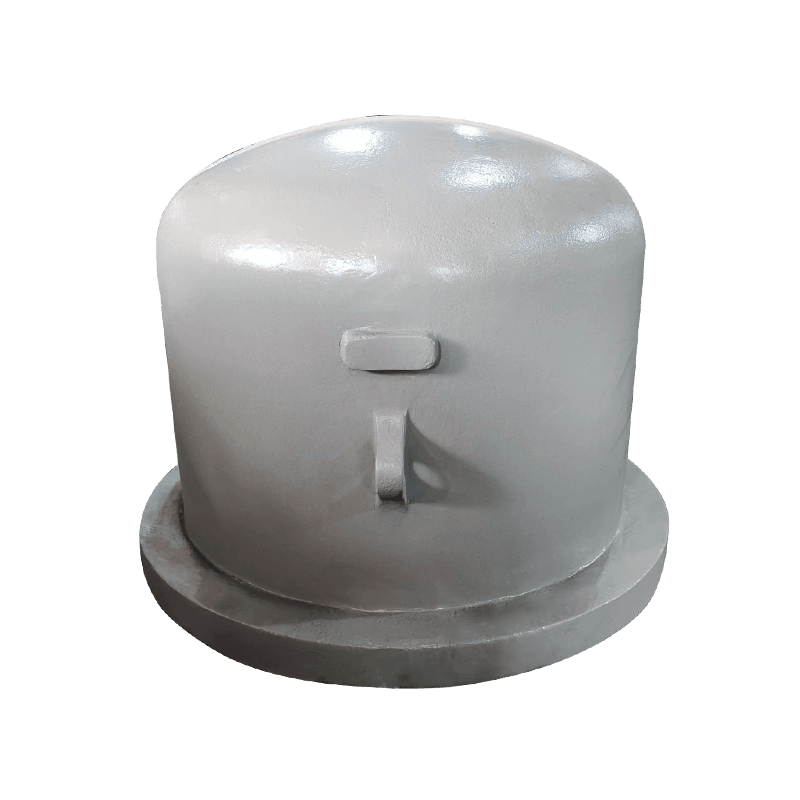
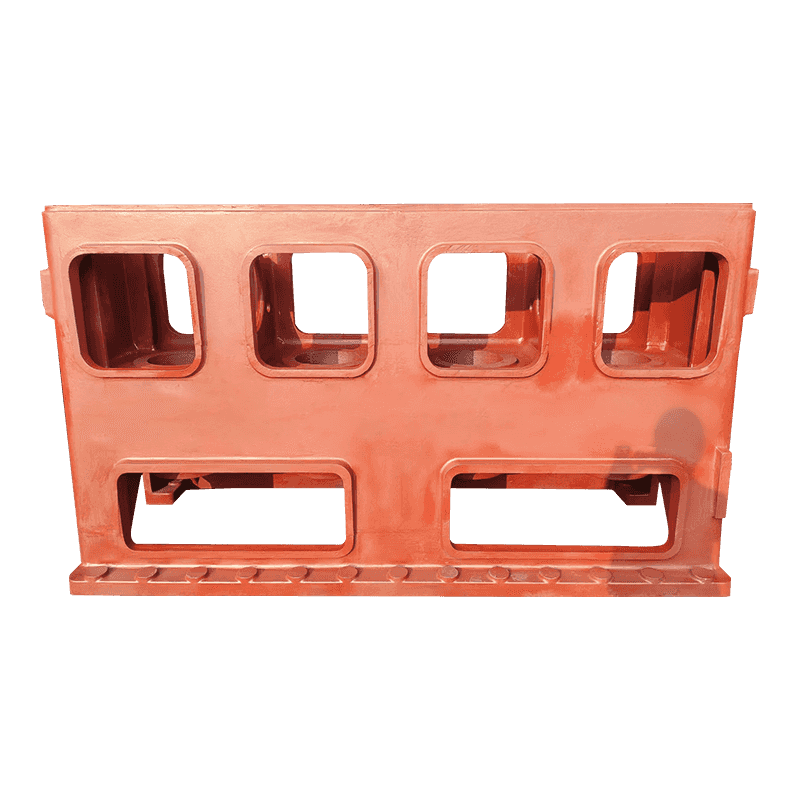
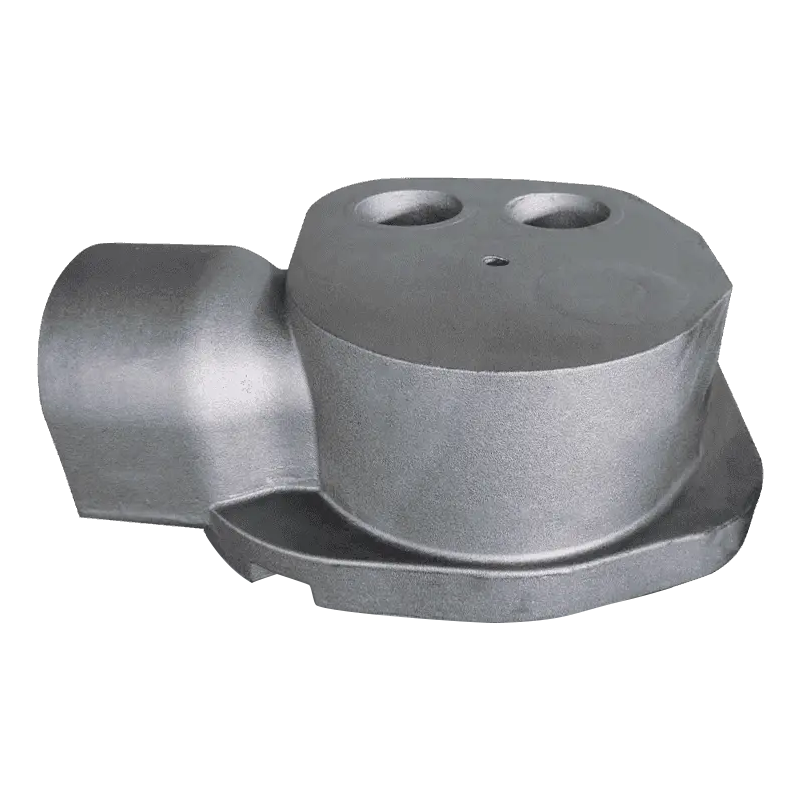
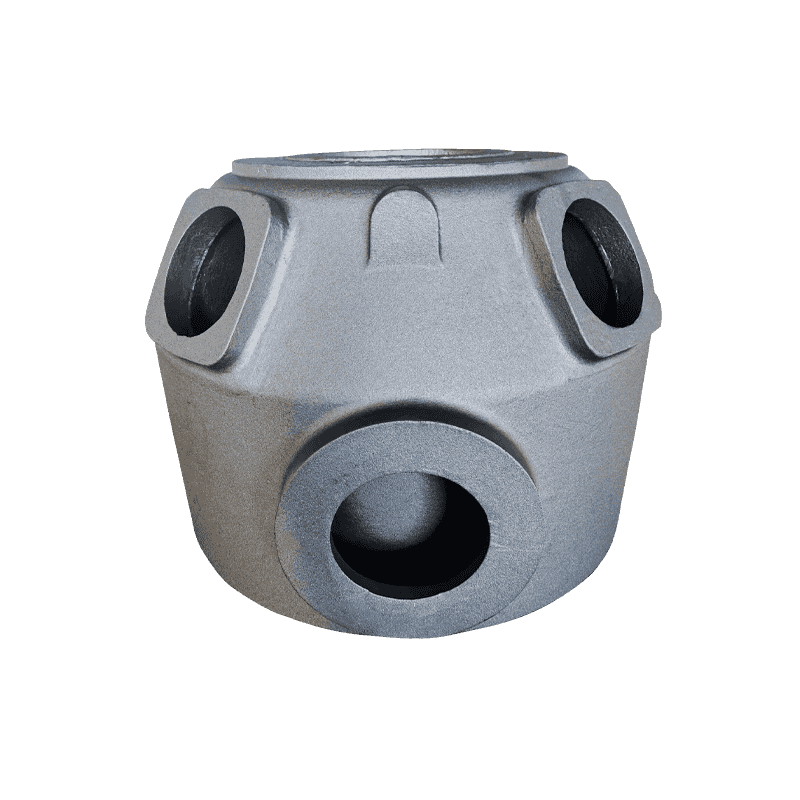
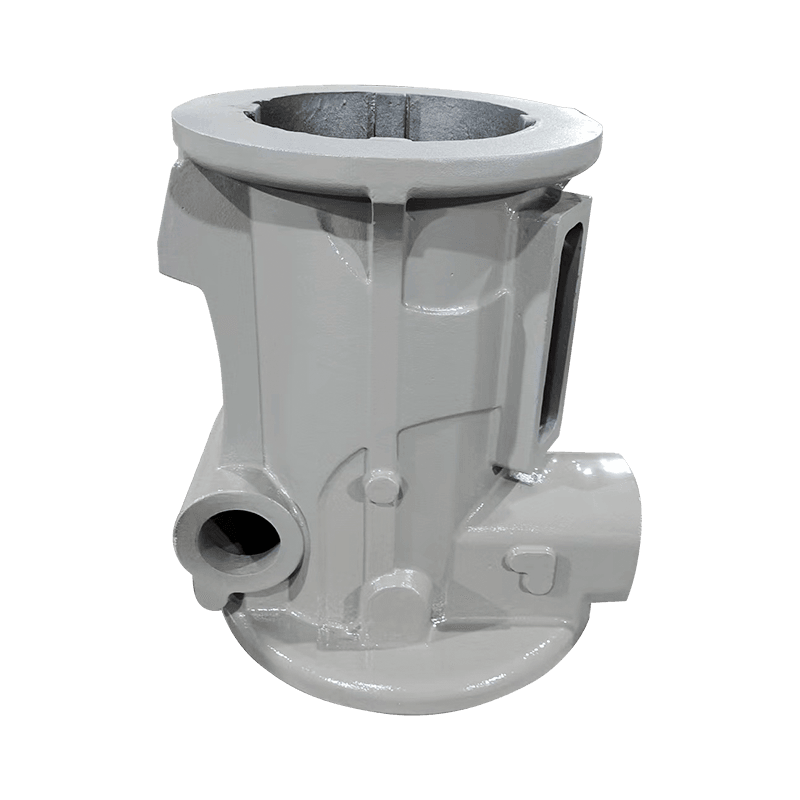
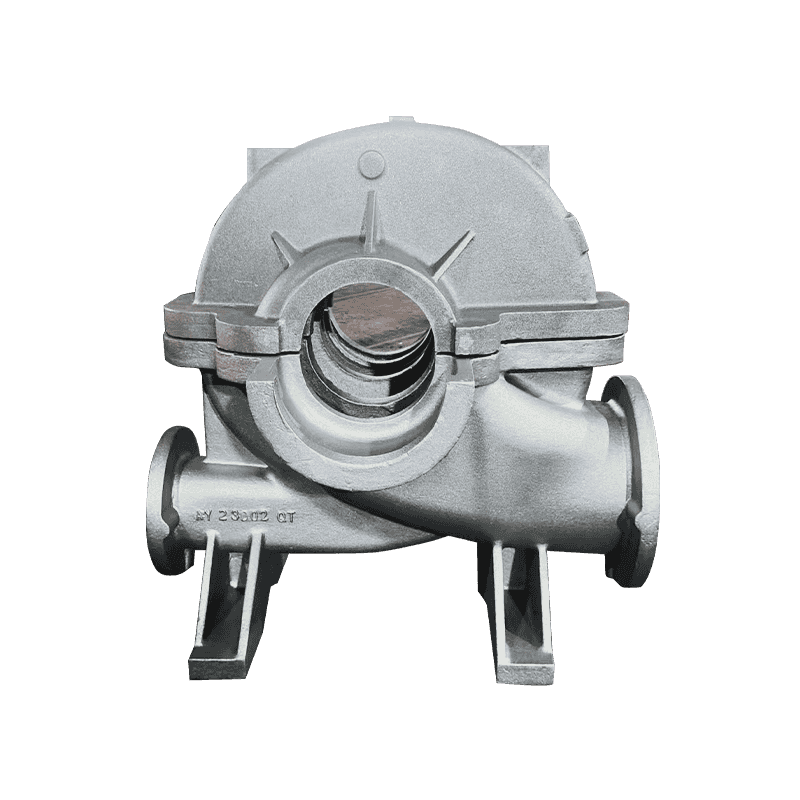
Praktycznym przykładem jest Haian Aoyu Machinery Manufacturing, chińska odlewnia żeliwa sferoidalnego i szarego o zdolnościach odlewniczych 20 000 ton rocznie, warsztacie o powierzchni 30 000 metrów kwadratowych i dostawach eksportowych do Danii, Niemiec, Włoch, Hiszpanii i Stanów Zjednoczonych. Jej codzienna produkcja obejmuje ciężkie odlewy konstrukcyjne, korpusy utrzymujące ciśnienie i złożone zespoły rdzeniowe, wszystkie charakteryzujące się tą samą dyscypliną metalurgiczną i wymiarową wymaganą w przypadku elementów turbin wiatrowych.
Podstawy i kolumny maszyn to duże, sztywne konstrukcje, w których decydująca jest kontrolowana guzowatość i brak porowatości, dokładnie tak, jak w ramie łoża turbiny.
Korpusy pomp i zaworów muszą utrzymywać ciśnienie wewnętrzne przez dziesięciolecia, co wymusza taką samą gęstą mikrostrukturę, jakiej wymaga obudowa skrzyni biegów.
Korpusy i cylindry sprężarek to złożone zespoły rdzenia, w których niezbędna jest powtarzalna dokładność wymiarowa i metalurgiczna, czyli ta sama dyscyplina, jakiej wymaga piasta turbiny wiatrowej.
Podsumowując, odlewy z żeliwa sferoidalnego do turbin wiatrowych nie są materiałami egzotycznymi. Stanowią sprawdzony szkielet konstrukcyjny nowoczesnych turbin. Tym, co wyróżnia wiarygodnego dostawcę, jest to, czy odlewnia rzeczywiście kontroluje mikrostrukturę w ciężkich kształtownikach, udowadnia to badaniami udarności w niskiej temperaturze i uczciwie przekazuje wyniki badań NDT. Określ stopień. Napraw temperaturę testową. Audyt procesu. Odlew spokojnie przeniesie wirnik przez dwadzieścia lat zimowych burz.